




Jangan ragu untuk menghubungi saat Anda membutuhkan kami!
 Rumah / Berita / Berita Industri / Pemesinan Medis: Panduan Praktis untuk Proses CNC Presisi untuk Perangkat
Pemesinan Medis: Panduan Praktis untuk Proses CNC Presisi untuk Perangkat
 2026.11.11
 Berita Industri
Inspeksi artikel pertama pada sekrup tulang tahan karat 316L sering kali dimulai dengan pertanyaan praktis: dapatkah proses ini mempertahankan toleransi kritis di seluruh bagian, tidak hanya pada satu bagian yang baik? Pertanyaan itu menjadi pusat permesinan medis. Pekerjaan tidak ditentukan oleh satu jenis mesin. Hal ini ditentukan oleh rute terkontrol yang sesuai dengan geometri bagian, material, toleransi, penyelesaian permukaan, pembersihan, dan kemampuan penelusuran.
Bagi pembeli, kesimpulan yang berguna adalah sederhana: pilih rute proses sebelum membandingkan spesifikasi mesin. Mesin bubut dengan akurasi spindel yang sangat baik tidak akan mengimbangi perlengkapan yang lemah atau rencana inspeksi yang tidak dapat mengukur fitur tersebut. Mesin sederhana dalam proses yang stabil dan terdokumentasi dengan baik masih dapat menghasilkan komponen medis yang dapat diulang jika jalurnya tepat.
Mulailah dengan Bagian Keluarga, Bukan Mesin
Pemesinan medis mencakup instrumen bedah, komponen implan, suku cadang peralatan diagnostik, konektor jalur fluida, dan rumah instrumen. Mereka tidak berbagi satu resep pembuatannya. Sekrup tulang bundar, pelat instrumen datar, dan manifold dengan lubang bor silang menarik proses menuju peralatan dan metode inspeksi yang berbeda.
Cara praktis untuk merencanakan rute adalah dengan mengelompokkan bagian-bagian berdasarkan geometri dominan. Tabel di bawah ini adalah titik awal untuk tinjauan penawaran, bukan pengganti rencana proses khusus bagian.
| Bagian keluarga | Rute khas | Fitur mesin untuk diverifikasi | Fokus inspeksi |
|---|---|---|---|
| Implan bulat, sekrup, pin | Pembubutan CNC, terkadang penggilingan operasi kedua | Akurasi spindel, pengulangan collet atau chuck, pengumpanan batang | Diameter, ulir, runout, permukaan akhir |
| Poros dan konektor dengan fitur dua ujung | Putaran tengah atau putaran spindel ganda | Sinkronisasi spindel, subspindel, jarak bebas pahat | Penjajaran aksial, posisi fitur-ke-fitur |
| Pelat dan rumah instrumen | Penggilingan, pengeboran, dan penyadapan | Kekakuan, stabilitas termal, kemampuan perkakas kecil | Kerataan, posisi lubang, kontrol duri |
| Bagian jalur fluida dan manifold | Penggilingan plus pengeboran, deburr, pembersihan | Tekanan cairan pendingin, evakuasi chip, akses alat | Persimpangan lintas lubang, kebersihan |
| Prototipe atau bagian jembatan | Penggilingan tiga sumbu atau empat sumbu, pembubutan | Penyiapan cepat, offset kerja, pustaka alat | Korelasi artikel pertama |
Memutar Menangani Fitur Bulat dan Berulang
Jika sebagian besar komponen berputar, pembubutan biasanya merupakan operasi pertama yang diperiksa. Pemesinan medis sering kali melibatkan diameter kecil, benang halus, lancip, jari-jari, dan fitur muka yang harus berulang di ribuan bagian. Alat berat harus menahan ukuran tanpa penyesuaian operator yang konstan. Hal ini menempatkan perilaku termal spindel, kemampuan pengulangan chuck atau collet, posisi turret, dan penyaluran cairan pendingin melebihi kecepatan spindel utama.
Untuk mesin bubut horizontal presisi tinggi, CK6140 adalah titik awal yang relevan ketika selubung komponen dan volume produksi sesuai dengan tata letak spindel tunggal. Ini bukan pengganti validasi proses, namun bisa menjadi platform belokan stabil di mana rute dibangun. Untuk perbandingan yang lebih luas mengenai konfigurasi pembubutan dan penggilingan, panduan pemilihan mesin pembubutan dan penggilingan berguna sebelum mempersempit daftar mesin.
 Mesin bubut horizontal CNC presisi tinggi CK6140 Mesin bubut horizontal CNC seri CK6140 memiliki presisi tinggi, daya tinggi, dan kekakuan tinggi. Komponen dan struktur utamanya dirancang secara optimal, dan merupakan ... Lihat Produk →
Bahan Mengatur Jendela Pemotongan
Pilihan material mengubah perkakas, kecepatan, cairan pendingin, dan inspeksi. Dalam permesinan medis, baja tahan karat 316L, titanium Ti-6Al-4V, kobalt-krom, PEEK, aluminium 6061, dan kuningan cukup umum untuk menjamin asumsi proses terpisah. Geometri yang sama dapat berperilaku sangat berbeda pada titanium dan kuningan.
- Baja tahan karat 316L dapat mengeras dan mengeras; tepian yang tajam, cairan pendingin yang stabil, dan deburr yang hati-hati.
- Ti-6Al-4V memiliki konduktivitas termal yang rendah, sehingga panas terkonsentrasi pada ujung tombak; kekakuan dan strategi pendingin sangat penting.
- Cobalt-chrome bersifat abrasif dan intensif keausan; umur alat dan integritas permukaan memerlukan pemantauan ketat.
- MENGINTIP bukanlah logam; memperbaiki tekanan, menghilangkan stres, dan kebersihan mempengaruhi hasilnya.
- Aluminium 6061 mudah dipotong tetapi dapat ditandai; kontrol chip dan perlindungan permukaan penting.
- Kuningan sering kali dikerjakan secara bebas, tetapi bebas timah atau kualitas khusus dapat mengubah perkakas dan hasil akhir.
Jangan menerima daftar materi sebagai bukti kemampuan. Tanyakan parameter pemotongan, perkakas, dan metode inspeksi yang digunakan pada bagian yang sebanding. Sertifikat material dan ketertelusuran lot termasuk dalam diskusi pembelian dari kutipan pertama.
Toleransi dan Inspeksi Tentukan Rute Proses
Toleransi bukanlah angka tunggal. Diameter plus atau minus 0,01 mm, posisi sebenarnya 0,005 mm, dan permukaan akhir Ra 0,2 mikrometer adalah masalah yang berbeda. Kutipan pemesinan medis harus mengidentifikasi fitur mana yang mendorong proses, mana yang fungsional, dan mana yang hanya sebagai referensi. Perbedaan tersebut mencegah pemesinan berlebihan dan mengurangi biaya.
Urutan inspeksi yang bisa diterapkan adalah:
- Tinjau gambar dan tentukan skema datum sebelum mengutip.
- Pastikan mesin dan perlengkapan dapat mengulangi fitur penting dalam uji coba.
- Ukur artikel pertama pada CMM, pembanding optik, mikrometer, atau profilometer sesuai kebutuhan fitur.
- Jalankan pemeriksaan kemampuan pada fitur fungsional yang paling ketat, bukan hanya fitur yang paling mudah.
- Dokumentasikan penyesuaian dan periksa kembali setelah perubahan alat atau program apa pun.
Jika suku cadang memiliki fitur di kedua ujungnya, perbaikan ulang dapat menimbulkan kesalahan yang kemudian ditemukan oleh pemeriksaan. Pusat belok docking otomatis spindel ganda, seperti NC106DS, layak untuk dievaluasi ketika rangkaian komponen telah mengulangi pekerjaan dua ujung dan volumenya membenarkan pengaturannya. Manfaatnya bukanlah nama mesinnya; ini adalah pengaturan yang lebih sedikit, pergeseran datum yang lebih sedikit, dan jalur yang lebih pendek dari bagian kosong ke bagian terverifikasi.
 Pusat Pemutaran Docking Otomatis Spindel Ganda NC106DS Untuk pekerjaan dua ujung yang berulang, docking otomatis spindel gandanya mengintegrasikan pembubutan, pengeboran, pengeboran, penggilingan, dan penyadapan untuk mengurangi pengaturan dan pergeseran datum. Lihat Produk →
Pembuatan Lubang dan Penggilingan Membutuhkan Pos Pemeriksaannya Sendiri
Banyak bagian medis yang tidak diselesaikan dengan mesin bubut. Pelat instrumen, rumah, manifold, dan komponen perlengkapan memerlukan kerataan, kedalaman saku, posisi lubang, kualitas ulir, dan kontrol duri. Pusat permesinan vertikal atau mesin pengeboran dan penyadapan mungkin merupakan rute yang tepat, namun hanya jika mesin dapat mempertahankan posisi melintasi lahan dan mengevakuasi serpihan dari lubang kecil.
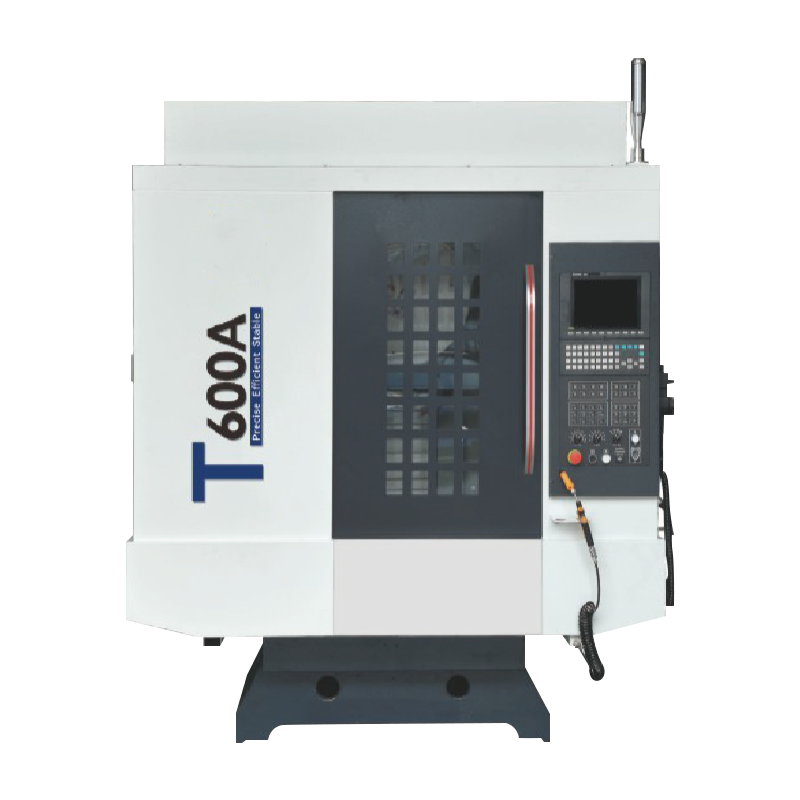
Untuk pengeboran dan penyadapan lubang kecil, periksa kecepatan spindel di ujung pahat, kontrol peck-drilling, tekanan dan bidik cairan pendingin, runout pahat, dan kemampuan untuk memverifikasi posisi lubang tanpa merusak permukaan. Pusat pengeboran berkecepatan tinggi seperti T600A relevan ketika kelompok suku cadang memiliki banyak lubang kecil dan prosesnya memerlukan pengeboran yang cepat dan berulang daripada penggilingan berat.
 Pusat Pengeboran Kecepatan Tinggi T600A Untuk kelompok suku cadang dengan banyak lubang kecil, spindel berkecepatan tinggi dan oli melalui spindel mendukung siklus pengeboran dan penyadapan yang cepat dan berulang. Lihat Produk →
Penggilingan dan pengeboran juga menimbulkan pertanyaan pembersihan. Gerinda dan serpihan yang terperangkap bukanlah masalah kosmetik dalam permesinan medis; hal ini dapat memengaruhi kesesuaian, fungsi, dan validasi pembersihan hilir. Tentukan metode deburr, edge break, dan akses inspeksi sebelum pemotongan pertama.
Pembersihan, Penelusuran, dan Validasi adalah Bagian dari Proses
Bagian mesin yang terukur dengan baik tetapi tidak dapat dilacak bukanlah komponen medis yang sudah jadi. Proses tersebut harus melestarikan lot material, mesin, revisi program, penggantian alat, operator, hasil inspeksi, dan catatan pembersihan. Ini tidak berarti setiap pembeli memerlukan paket validasi lengkap, namun penawaran harus menyatakan apa yang disertakan.
- Sertifikat material dan ketertelusuran lot ke stok yang diterima.
- Perutean proses dengan operasi penting, perlengkapan, dan titik inspeksi.
- Laporan inspeksi artikel pertama dengan hasil dimensi dan permukaan.
- Perubahan alat dan kontrol revisi program untuk repeat order.
- Metode pembersihan dan deburr, termasuk persyaratan pasivasi jika berlaku.
- Penanganan ketidaksesuaian dan persetujuan penyimpangan sebelum pengiriman.
Untuk pekerjaan yang diatur, tanyakan bagaimana pemasok memvalidasi proses baru dan bagaimana pemasok mengontrol perubahan. Sebuah proses yang stabil hanya karena operator asli mengetahui kekhasannya adalah risiko pasokan, bukan kemampuan.
Pertanyaan Pemasok yang Memisahkan Kemampuan dari Klaim Brosur
Cara tercepat untuk mengevaluasi pemasok permesinan medis adalah dengan meminta bukti yang terkait dengan bagiannya, bukan pernyataan kemampuan umum. Pemasok yang tidak dapat menjelaskan logika perlengkapan, inspeksi, dan kontrol perubahannya untuk suku cadang yang sebanding kemungkinan besar tidak akan mengalami perbaikan setelah pesanan pembelian.
- Fitur mana di bagian ini yang paling sulit dipertahankan, dan bagaimana Anda membuktikan kemampuannya?
- Mesin, perlengkapan, dan perkakas apa yang akan menjalankan artikel pertama?
- Bagaimana Anda mengkompensasi pertumbuhan suhu dalam jangka panjang?
- Apa metode pemeriksaan untuk info yang paling ketat, dan siapa yang meninjaunya?
- Bagaimana Anda mengontrol revisi program dan perubahan alat setelah persetujuan?
- Langkah pembersihan dan deburr apa yang dilakukan sebelum pemeriksaan akhir?
- Apa yang terjadi jika suatu dimensi mengalami tren di luar toleransi di tengah lot?
Hal ini juga membantu untuk meninjau peralatan aktual dan latar belakang proses pemasok. CNC Hongjia tentang halaman menjelaskan latar belakang peralatan pemotongan logam CNC dan rangkaian produk yang mencakup pusat pembubutan horizontal, mesin bubut vertikal, pusat permesinan, serta mesin pengeboran dan penyadapan. Kisaran tersebut merupakan konteks yang berguna, namun pembeli masih memerlukan rute yang spesifik, rencana penerimaan yang terukur, dan proses pengendalian perubahan yang jelas.
Pemesinan medis adalah disiplin pengulangan. Urutan pembeliannya harus sebagai berikut: menentukan kelompok suku cadang, memilih rute proses, memverifikasi mesin dan perlengkapan pada fitur penting, memeriksa kunci dan ketertelusuran, lalu membandingkan harga.
Kutipan mesin tanpa urutan tersebut hanyalah titik awal. Pertanyaan yang lebih kuat adalah apakah pemasok dapat menunjukkan bagaimana bagian barang pertama menjadi bagian barang keseribu.
