






Jangan ragu untuk menghubungi saat Anda membutuhkan kami!
 Rumah / Berita / Berita Industri / Pemesinan CNC Lima Sumbu: Cara Kerja, Berapa Biayanya, dan Kapan Pembayarannya
Pemesinan CNC Lima Sumbu: Cara Kerja, Berapa Biayanya, dan Kapan Pembayarannya
 2026.11.18
 Berita Industri
Manifold hidrolik dengan dua belas lubang bor silang pada sudut majemuk mendarat di meja untuk dikutip. Pada pabrik tiga sumbu, dibutuhkan lima penyetelan dan lima perlengkapan, dan penyetelan ketiga saja menyebabkan kesalahan lokasi sekitar 0,03 mm yang harus dihadapi setiap pengoperasian selanjutnya. Pada mesin lima sumbu, bagian yang sama dijalankan dalam satu penjepit.
Perbandingan tersebut merupakan keseluruhan kasus bisnis. CNC lima sumbu tidak berhasil karena terlihat canggih; ia menang karena menghapus pengaturan, dan menghapus pengaturan akan menghapus perlengkapan, penjepit ulang, penilaian operator, dan lapisan tumpukan toleransi yang tidak dapat dikontrol oleh siapa pun setelahnya. Jika bagian keluarga di lantai Anda masih memerlukan empat atau lebih pengaturan, lima sumbu layak untuk dimodelkan secara serius. Jika memang diperlukan, modal biasanya lebih baik dibelanjakan pada kapasitas yang akan Anda gunakan sehari-hari.
Apa Arti Sebenarnya CNC Lima Sumbu
CNC lima sumbu bukanlah satu jenis mesin. Ini menggambarkan setiap pusat permesinan yang dapat memosisikan atau menggerakkan pahat pemotong sepanjang tiga sumbu linier — X, Y, dan Z — ditambah dua sumbu putar yang dipilih dari A (rotasi terhadap X), B (rotasi terhadap Y), dan C (rotasi terhadap Z). Jumlah sumbu tidak terlalu penting dibandingkan mode operasi: posisional atau simultan.
3 2 pemesinan posisi
Kedua sumbu putar menunjuk ke suatu sudut dan menjepit. Pemotongan kemudian terjadi persis seperti yang terjadi pada mesin tiga sumbu, hanya dari arah yang berbeda. Sumbu putar berperilaku seperti perlengkapan yang terbuat dari logam: perubahan orientasi memerlukan waktu beberapa detik, dan sambungan putar yang terkunci mendekati pengecoran padat dalam hal kekakuan. Untuk sebagian besar pekerjaan di bengkel kerja — braket, rumah, pelat dengan permukaan miring — 3 2 memberikan sebagian besar manfaat dalam upaya pemrograman yang lebih sedikit.
Pemesinan lima sumbu secara simultan
Kelima sumbu diinterpolasi bersama sehingga sumbu pahat mengikuti permukaan. Inilah yang dibutuhkan oleh impeler, blisk, bilah, implan, dan rongga cetakan berkontur dalam, dan ini juga merupakan mode yang membuat fitur undercut dan cross-hole dapat dijangkau tanpa perlu dipasang ulang. Hal ini memerlukan CAM dengan simulasi mesin, pasca-prosesor yang terbukti pada besi tua, dan operator yang memahami batas putar dan singularitas.
| Konfigurasi | Bagaimana mesin berperilaku | Penggunaan yang umum | Upaya pemrograman | Kekakuan |
|---|---|---|---|---|
| 3 sumbu | Spindel tetap; bagian diposisikan ulang secara manual di antara pengaturan | Bagian prismatik dengan fitur pada dua atau tiga sisi | Rendah | Tertinggi |
| 3 2 posisi | Indeks dan penjepit sumbu putar; pemotongan tetap dalam orientasi tetap | Muka miring, lubang silang, pengerjaan lima muka dalam satu penjepit | Sedang | Tinggi saat dijepit |
| 5 sumbu secara bersamaan | Semua sumbu diinterpolasi saat pahat sedang dipotong | Impeler, bilah, cetakan berkontur, fitur undercut | Tinggi — diperlukan simulasi dan postingan terverifikasi | Rendahest, especially with rotary mass in the head |
Tiga Mesin yang Dibangun dan Apa yang Mereka Lakukan pada Pengaturan Anda
Tempat duduk sumbu putar secara fisik mengubah kekakuan, lingkup kerja, dan berat bagian yang dapat Anda pegang. Tiga tata letak mencakup hampir semua yang ada di pasar.
- Kepala/kepala: kedua sumbu putar berada di kepala spindel, sehingga meja tetap rata dan dapat membawa bagian yang berat atau tidak nyaman. Hukumannya adalah memindahkan massa ke tempat yang tinggi dalam struktur, yang membatasi ukuran dan kekakuan — hal ini paling umum terjadi pada mesin yang lebih kecil.
- Kepala/meja: satu sumbu putar pada poros, biasanya B, dan satu lagi pada meja, biasanya C. Ini adalah kompromi yang paling umum: kekakuan yang dapat digunakan, selubung praktis, dan akses yang baik untuk pekerjaan berukuran sedang.
- Meja/meja (trunnion): kedua sumbu berada di meja, memiringkan dan memutar benda kerja. Sangat akurat dan kaku untuk suku cadang yang pas, namun trunnion menutupi berat suku cadang, dan gravitasi yang bekerja pada benda kerja berat muncul sebagai kesalahan posisi pada encoder putar.
Periksa peringkat torsi putar terhadap bagian yang sebenarnya ingin Anda jalankan. Sebuah meja dengan kapasitas penahan statis 200 kg dapat diberi kapasitas sepertiga dari kapasitas tersebut ketika sumbu harus mempercepat beban, dan angka dinamis adalah angka yang bertahan dalam kontak dengan waktu siklus.
Dimana Uang Kembali
Pengembalian lima sumbu jarang muncul sebagai siklus yang lebih cepat. Tampaknya seperti jam-jam yang dihilangkan dari depan dan belakang siklus, dan sebagai cacat yang berhenti terjadi.
Penghapusan pengaturan
Bagian empat pengaturan yang menjadi bagian satu pengaturan menghilangkan tiga desain perlengkapan, tiga proses pembuktian dan tiga peluang untuk memuat benda kerja dengan cara yang salah. Jika penyiapan memerlukan waktu idle spindel selama 45 hingga 90 menit, item baris tersebut saja yang sering menangani kasus tersebut.
Alat yang lebih pendek dan kaku
Rongga yang dalam pada mesin tiga sumbu memaksa perkakas panjang, dan defleksi meningkat seiring dengan kubus overhang. Memiringkan kepala memungkinkan Anda mencapai fitur yang sama dengan alat yang 30 hingga 40 persen lebih pendek, yang dapat melipatgandakan kekakuan beberapa kali lipat. Hasil yang terlihat adalah permukaan akhir yang lebih baik dan masa pakai alat yang lebih lama; hasil tersembunyinya adalah lebih sedikit lintasan semi-finish.
Satu data, bukan setumpuk data
Tiga pengaturan yang masing-masing menyumbang 0,02 mm kesalahan lokasi tidak menghasilkan 0,02 mm secara keseluruhan — kasus terburuknya menghasilkan sekitar 0,06 mm, dan biasanya muncul sebagai pemanggilan posisi antara dua fitur yang dikerjakan dalam pengaturan berbeda. Satu penjepitan akan meruntuhkan tumpukan itu menjadi satu kontribusi. Kekakuan pada sumbernya juga sama pentingnya, itulah sebabnya alasan yang sama juga mendasarinya pusat belok horizontal dengan kekakuan tinggi .
Kontrol sumbu alat pada permukaan berkontur
Dengan sumbu pahat dipegang dekat permukaan normal, pemotong hidung bola terus bekerja di sekitar diameter efektifnya alih-alih menyeret ujung pahat dengan kecepatan potong mendekati nol. Stepover dapat sedikit diperlebar, dan waktu pemolesan manual berkurang sehingga tidak pernah muncul dalam perkiraan CAM.
Biaya-Biaya Yang Jarang Muncul Dalam Penawaran
Harga mesin adalah angka yang paling tidak mengejutkan dalam proyek ini. Sisanya cenderung tiba setelahnya, dalam bentuk faktur dan jam.
- CAM dan pasca-prosesor terverifikasi. Tiang lima sumbu simultan bersifat khusus untuk mesin dan harus dibuktikan pada potongan sebelum menyentuh bagian pelanggan. Anggaran untuk perangkat lunak simulasi sebagai persyaratan, bukan pilihan.
- Jam pemrograman. Jalur alat simultan pertama memerlukan waktu tiga hingga sepuluh kali lebih lama untuk diprogram sebagai pekerjaan tiga sumbu yang setara. Pertahankan sekitar 80 persen beban kerja dalam 3 2 dan simpan jalur simultan untuk fitur-fitur yang benar-benar membutuhkannya.
- Keterampilan operator. Batas putar, singularitas, kesadaran tabrakan, dan pemeriksaan dalam proses tidak dapat diselesaikan dalam seminggu, dan tabrakan trunnion adalah cara yang mahal untuk mempelajarinya.
- Tempat alat dan izin. Penahan yang pendek dan seimbang, lebih banyak di dalam magasin, dan jarak yang cukup untuk menjaga kepala tetap keluar dari perlengkapan di setiap sudut.
- Bangunan dan jasa. Pekerjaan pondasi, manajemen cairan pendingin dan chip, serta suhu lingkungan yang stabil jika encoder putar diharapkan dapat menjaga akurasi dalam satu shift penuh.
- Pemeliharaan dan kalibrasi. Rotary backlash, pemeriksaan encoder, dan verifikasi geometri termasuk dalam rencana tahunan sejak hari pertama, bukan setelah batch pertama yang tidak dapat ditoleransi.
Tes Praktis Sebelum Anda Berkomitmen
Bandingkan ini dengan kartu pekerjaan untuk tiga bulan, bukan dengan brosur.
- Hitung bagian-bagian yang memerlukan lebih dari dua orientasi. Jika grup tersebut kurang dari seperlima beban kerja Anda, 3 2 pada mesin vertikal yang ada mungkin sudah mencakupnya.
- Buatlah daftar toleransi yang saat ini Anda perjuangkan. Jika masalahnya adalah pemanggilan lokasi antar fitur pada wajah yang berbeda, lima sumbu akan memperbaikinya. Kalau toleransi ukuran pada satu wajah, ternyata tidak.
- Modelkan pengembalian berdasarkan jam penyiapan dan pengerjaan ulang, bukan waktu siklus. Memotong waktu pada mesin lima sumbu seringkali tidak lebih baik daripada mesin tiga sumbu, dan mengutipnya sebagai peningkatan kecepatan menunjukkan angka yang lebih baik.
- Hargai alternatifnya dengan jujur: pengaturan internal ekstra versus mensubkontrakkan keluarga ke toko lima sumbu. Pada volume rendah, subkontraktor biasanya menang dan tidak ada modal yang terikat.
Jika Toko Anda Dibangun Berputar
Tidak setiap masalah penyetelan memerlukan mesin penggilingan lima sumbu. Pada komponen tipe poros dan tipe chuck, keuntungan nyata pertama biasanya berasal dari menyelesaikan lebih banyak operasi dalam satu penjepitan pada mesin bubut — logika pengaturan-eliminasi yang sama, diterapkan pada orientasi spindel yang berbeda.
Pembubutan sinkron tiga sumbu, dengan sumbu C, perkakas aktif, dan spindel kedua yang disinkronkan, memungkinkan poros dikerjakan dari kedua ujungnya terhadap satu datum, dengan flat yang digiling dan lubang silang diselesaikan dalam siklus yang sama. Hal ini menghilangkan operasi kedua, perlengkapan kedua, dan peluang kedua untuk kehilangan konsentrisitas.
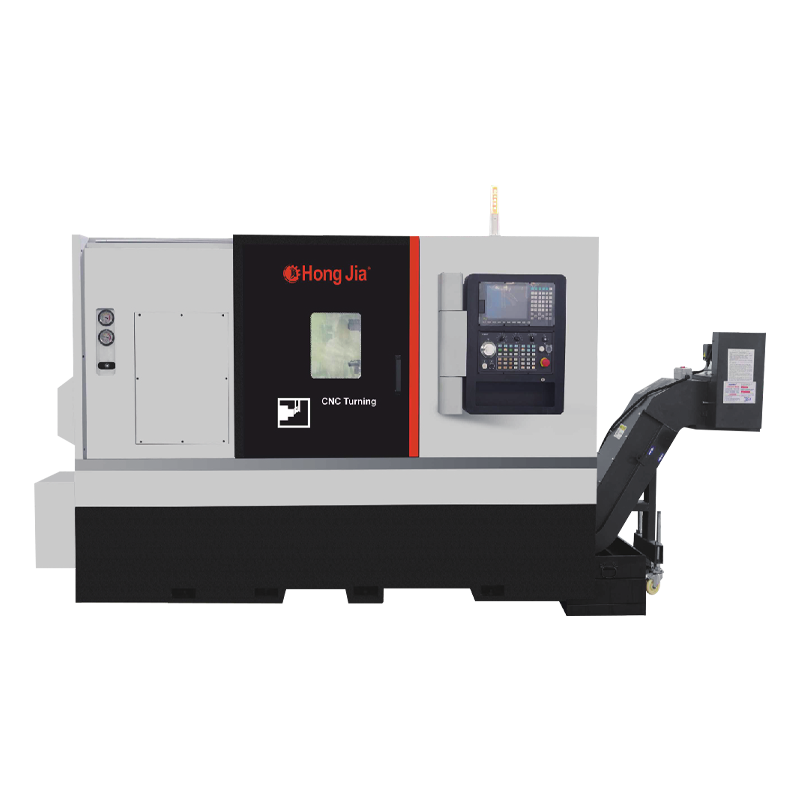
 Pusat Pembubutan Horizontal Sinkron 3 Sumbu NC-106D-Y Pusat pembubutan sinkron tiga sumbu dengan menara penggerak dan sumbu Y, cocok untuk menyelesaikan pembubutan, penggilingan, pengeboran, dan pengeboran pada poros dalam pengaturan yang lebih sedikit. Lihat Produk →
Jika suatu bagian memerlukan pembubutan, pengeboran, dan pengeboran dalam satu pukulan, pusat pembubutan dengan turret yang digerakkan dan kemampuan pengeboran memampatkan tiga operasi menjadi satu. Ekonomi identik dengan pekerjaan lima sumbu: penghematan terletak pada perlengkapan, bukan pada kecepatan spindel.
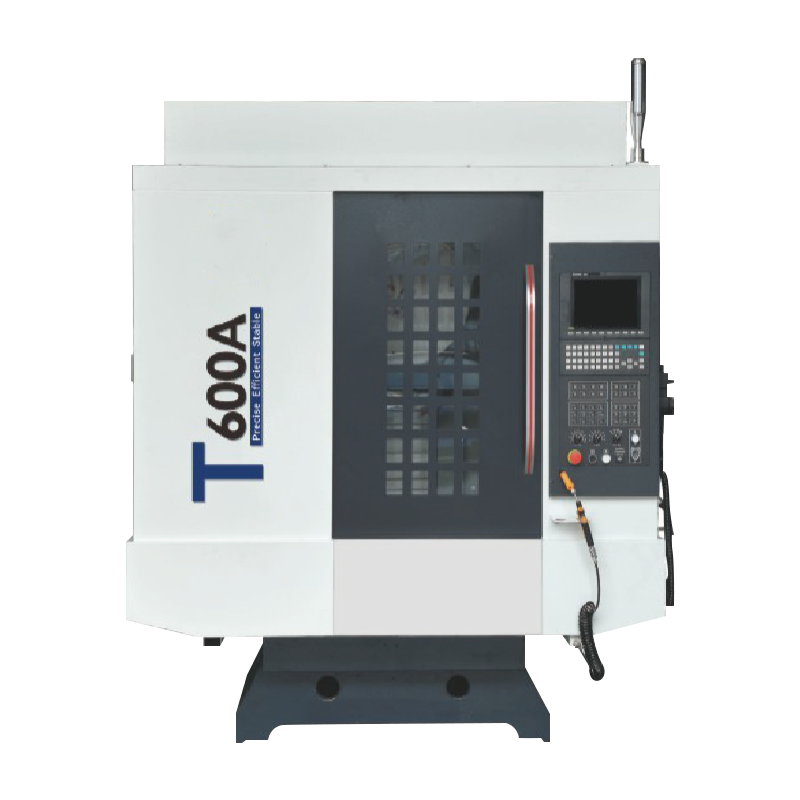
 Pusat Pembubutan Horisontal T36P, Pengeboran dan Pengeboran Pusat pembubutan horizontal untuk pembubutan, pengeboran, dan pengeboran benda kerja kompleks, dengan struktur kekakuan tinggi dan tangki pendingin 75 L yang dapat ditarik. Lihat Produk →
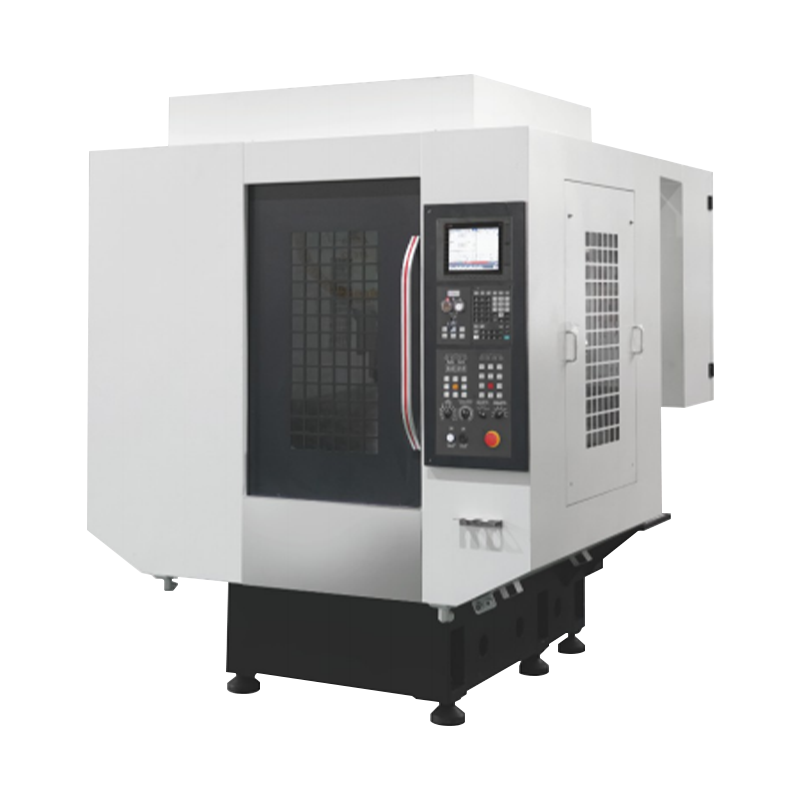
Untuk pekerjaan prismatik besar, pusat permesinan dua kolom menyediakan lingkup kerja yang tidak dapat dilakukan oleh rangka C, dan dengan kepala pengindeksan, pusat permesinan tersebut mencakup permukaan miring dalam 3 2 tanpa membayar untuk kontrol simultan penuh.
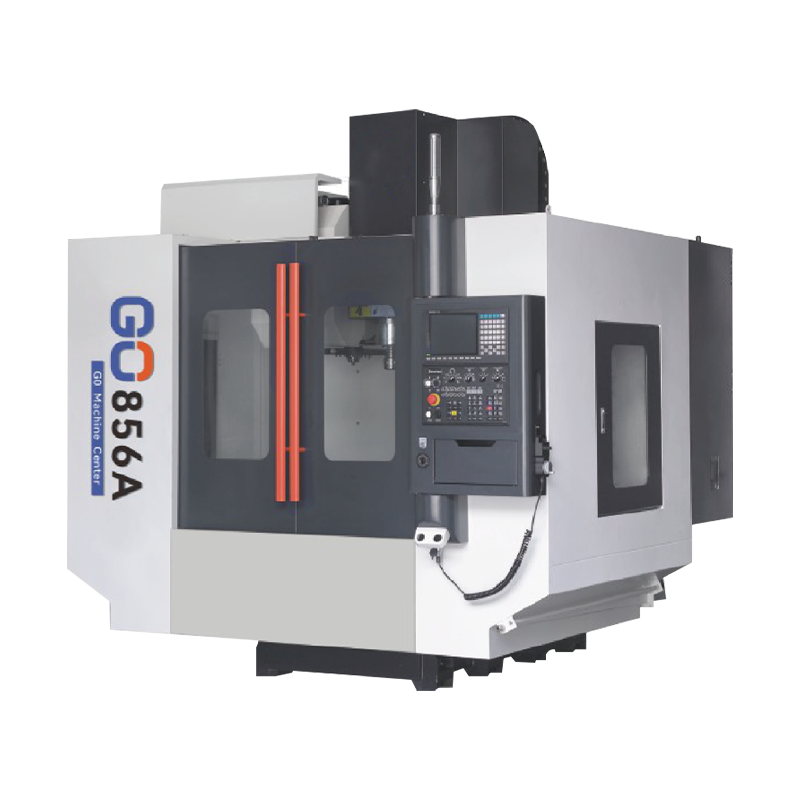
 Pusat Pemesinan Kolom Ganda untuk Benda Kerja Besar Seri pusat permesinan dua kolom untuk benda kerja besar dan berat, dengan alas besi cor berkekuatan tinggi, lebar gantri hingga 1400 mm, dan lintasan cepat hingga 20 m/mnt. Lihat Produk →
Katalog di balik situs ini berada pada tahap awal dengan logika yang sama — pusat pembubutan horizontal, mesin bubut vertikal, dan pusat permesinan yang dibangun untuk mengurangi berapa kali suatu komponen dijepit; latar belakang perusahaan menetapkan basis produksi di belakangnya. Jika suatu keluarga komponen benar-benar membutuhkan lima sumbu secara simultan, kemampuan tersebut harus berasal dari mesin yang dirancang untuknya. Apa yang dapat dilakukan oleh pusat pembubutan atau pusat permesinan 3 2 adalah menghapus pengaturan yang tidak memerlukan lima sumbu sejak awal.
Mempersiapkan Lantai
Mesin tiba jauh sebelum prosesnya stabil. Hal-hal ini menentukan apakah bulan pertama produktif atau menyakitkan.
- Fondasi dan leveling: ikuti persyaratan beban dan jangkar, lalu periksa kembali ketinggiannya setelah minggu pertama pemotongan.
- Stabilitas termal: encoder putar dan pertumbuhan spindel keduanya merespons perubahan suhu; bengkel yang bervariasi sepuluh derajat dalam satu shift akan menunjukkannya di bagian-bagiannya.
- Data pemeriksaan dan alat: pemeriksaan dalam mesin mengubah mesin lima sumbu dari pemotong cepat menjadi mesin yang dapat mengoreksi sendiri, dan ini merupakan asuransi termurah terhadap kesalahan perlengkapan.
- Verifikasi: pemeriksaan ballbar dan uji pemotongan pada artefak yang diketahui, termasuk offset pusat putar, sebelum karya pelanggan dirilis.
- Lari kering: buktikan setiap program baru dalam simulasi, lalu di udara dengan pintu tertutup, lalu di aluminium sebelum mendekati hasil.
CNC lima sumbu adalah alat eliminasi pengaturan dengan tiket masuk yang tinggi. Belilah ketika rangkaian suku cadang memiliki sudut majemuk, fitur silang, atau tumpukan toleransi yang tidak dapat ditampung oleh tiga pengaturan — dan belilah dengan CAM, pasca-prosesor, dan pelatihan yang telah dianggarkan, karena itulah yang mengubah jumlah sumbu menjadi suku cadang yang dikirimkan. Jika jawaban jujurnya adalah bahwa dua atau tiga nomor bagian memerlukan kontrol simultan sementara sisanya berjalan dengan baik dalam 3 2, subkontrakkan beberapa nomor tersebut dan belanjakan modal pada kapasitas yang akan Anda muat setiap minggu.
