




Jangan ragu untuk menghubungi saat Anda membutuhkan kami!
 Rumah / Berita / Berita Industri / Panduan Praktis untuk cad dan cam: Penggunaan, Pemilihan, dan Pertimbangan Utama
Panduan Praktis untuk cad dan cam: Penggunaan, Pemilihan, dan Pertimbangan Utama
 2026.11.04
 Berita Industri
Permintaan penawaran datang dengan file STEP, gambar PDF, dan tanggal pengiriman. Sebelum pihak bengkel dapat melakukan penawaran harga, perusahaan tersebut harus menjawab tiga pertanyaan: dapatkah suku cadang tersebut ditahan, apakah alat tersebut dapat menjangkau setiap fitur, dan apakah mesin dapat mempertahankan toleransi pada waktu siklus yang ditentukan. CAD dan kamera menjawab pertanyaan-pertanyaan tersebut secara berurutan. CAD mendefinisikan bagian tersebut; CAM mendefinisikan gerakan yang membuatnya. Handoff di antara keduanya adalah tempat dimulainya sebagian besar kesalahan estimasi, penghapusan artikel pertama, dan perubahan alat yang tidak terduga.
Apa yang Sebenarnya Dilakukan CAD dan CAM
CAD adalah sisi geometri alur kerja. Ini menghasilkan gambar 2D, model 3D, struktur perakitan, dan dimensi serta toleransi yang menentukan penerimaan. Di bengkel kerja, file CAD mungkin berasal dari pelanggan, atau mungkin dibuat ulang dari gambar karena model yang disediakan tidak lengkap. CAD menjawab satu pertanyaan: apa bagiannya?
CAM memulai dengan geometri tersebut tetapi menjawab pertanyaan yang berbeda: bagaimana bagian tersebut dibuat? Pemrogram menentukan stok, workholding, rakitan pahat, urutan operasi, parameter pemotongan, strategi cairan pendingin, dan jalur pahat. Outputnya bukanlah model yang lebih cantik. Ini adalah serangkaian instruksi khusus mesin, biasanya kode G, ditambah lembar pengaturan yang memberi tahu operator apa yang harus dimuat dan di mana harus mendarat.
| Pertanyaan | CAD | CAM |
|---|---|---|
| Pertanyaan utama | Apa bagiannya? | Bagaimana cara pembuatannya? |
| Masukan inti | Gambar pelanggan, pemindaian, konsep | Model 3D, definisi stok, kinematika mesin |
| Keluaran inti | Gambar 2D, model 3D, bill of material | Toolpath, program NC, lembar pengaturan |
| Risiko utama | Toleransi atau datum tidak ada | Pasca-pemroses, tunjangan stok, atau jangkauan alat salah |
| Pemilik tipikal | Insinyur desain, perancang | Pemrogram CAM, masinis |
Perbedaan ini penting secara komersial. Perubahan desain mungkin memerlukan waktu teknis. Perubahan CAM mungkin memerlukan biaya perlengkapan, alat, atau siklus pembuktian. Memperlakukan mereka sebagai satu langkah menyembunyikan kedua biaya tersebut.
Handoff: Kualitas Model Menjadi Akurasi Mesin
Model dapat terlihat sempurna di layar namun tetap tidak dapat digunakan di CAM. Permukaan terbuka, padatan yang tumpang tindih, satuan campuran, dan datum yang hilang memaksa pemrogram untuk membangun kembali geometri, dan setiap pembangunan kembali memberikan peluang untuk memindahkan fitur. Untuk bagian yang diputar, handoff yang paling penting sering kali adalah sumbu rotasi dan stock envelope. Jika garis tengah model tidak cocok dengan sumbu spindel di CAM, bagian tersebut akan dipotong secara eksentrik tidak peduli seberapa hati-hati jalur pahat dibuat.
Sebelum memprogram, periksa model dengan gambar, bukan dengan layar:
- Satuan dan skala. Konfirmasikan milimeter atau inci sebelum mengimpor. Kesalahan 25,4 faktor dapat bertahan dalam beberapa operasi sebelum menjadi jelas.
- Skema data. Setujui datum A-B-C dan buat offset kerja CAM mencerminkan gambar.
- Kondisi stok. Mendefinisikan bar stock, cast blank, atau near-net forging; stok mengubah kedalaman pemotongan, keterlibatan alat, dan waktu siklus.
- Maksud fitur. Benang, chamfer, fillet, undercut, dan relief memerlukan tujuan. Talang kosmetik dapat menyebabkan benturan pada perkakas yang menghadap ke belakang.
- Tumpukan toleransi. CAD menunjukkan geometri nominal. Ini tidak menunjukkan defleksi chucking, pertumbuhan termal, atau efek insert yang tumpul.
Untuk bengkel yang melakukan pemotongan batangan yang lebih besar atau melakukan proses roughing yang berat, mesin bubut horizontal berkekuatan tinggi dengan alas yang stabil memberikan ruang bagi pemrogram untuk menggunakan kedalaman pemotongan yang realistis.
 CK6150 Mesin Bubut Horizontal CNC Daya Tinggi Mesin bubut alas datar berdaya tinggi dengan lubang spindel 82 mm dan motor 7,5 kW, cocok untuk stok batangan yang lebih besar dan pengerjaan kasar yang berat dengan CAM yang serasi. Lihat Produk →
Dari Jalur Alat hingga Gerakan Mesin
Keluaran CAM tidak universal. Pasca-prosesor menerjemahkan jalur pahat umum ke dalam kode yang diharapkan oleh mesin tertentu: posisi penggantian pahat, orientasi spindel, kode M cairan pendingin, pergerakan tailstock, penjepitan chuck, jabat tangan pengumpan batang, dan sinkronisasi subspindle. Postingan yang dekat namun tidak benar dapat menghasilkan program yang terlihat masuk akal di layar dan berperilaku buruk di mesin.
Fitur mesin mengubah pekerjaan pemrograman lebih dari yang diharapkan sebagian besar pembeli:
- Jumlah sumbu. Mesin bubut dua sumbu dan pusat belok tiga sumbu dengan sumbu Y atau subspindel memerlukan pemeriksaan tumbukan dan logika sinkronisasi yang berbeda.
- Konfigurasi menara. Jumlah stasiun, peralatan aktif, dan kemampuan menara ganda menentukan apakah suatu fitur dapat diselesaikan dalam satu pengaturan atau memerlukan pengoperasian kedua.
- Kemampuan kontrol. Dukungan makro, memori, pandangan ke depan, dan siklus terekam memengaruhi struktur program dan seberapa cepat program dapat berjalan tanpa gangguan.
- Pekerjaan. Pilihan chuck, collet, stable rest, dan tailstock mengatur model stok dan area yang dapat dijangkau.
Pada pusat putaran pemotongan berat, pemrogram juga harus memperhatikan tenaga dan torsi spindel. Jalur yang terlihat efisien dalam perangkat lunak dapat menghentikan spindel atau menimbulkan obrolan jika kedalaman pemotongan melebihi kemampuan mesin untuk menyerap.
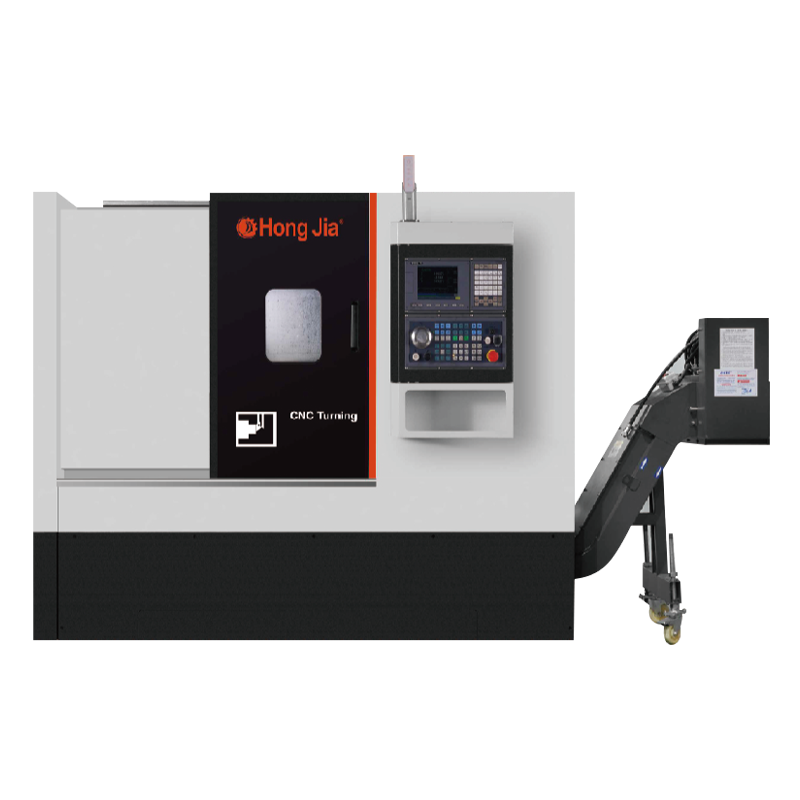
 Pusat Pembubutan Horisontal Pemotongan Berat NC-106D Pusat belok pemotongan berat dengan lubang spindel 56 mm, spindel 11 kW, dan menara daya 12 stasiun, patut ditinjau saat mencocokkan CAM dengan torsi dan perkakas spindel. Lihat Produk →
Daftar Periksa Praktis Sebelum Anda Berkomitmen
Tempat termurah untuk mendeteksi kesalahan CAD/CAM masih di komputer. Yang termurah kedua adalah lari kering. Yang paling mahal adalah artikel pertama yang dibuang pada mesin yang sudah dipesan.
- Dapatkan file CAD asli dan file STEP netral. Periksa unit, data, dan integritas model sebelum mengutip.
- Sepakati stok dan kepemilikan kerja. Konfirmasikan ukuran batang, rahang pencekam, jarak bebas perlengkapan, dan apakah suku cadang memerlukan tailstock atau istirahat yang stabil.
- Bangun pengaturan CAM dengan kinematika mesin sebenarnya. Gunakan turret, dudukan alat, dan pasca-prosesor yang sebenarnya, bukan demonstran umum.
- Simulasikan dengan penghapusan stok dan pemeriksaan tabrakan. Carilah gerakan cepat melalui chuck, gangguan dudukan alat, dan fitur yang tidak dapat dijangkau.
- Buktikan programnya dan periksa artikel pertama. Verifikasi offset pahat, offset kerja, tunjangan pemotongan pertama, dan penerimaan terhadap gambar.
Urutan ini bukan dokumen. Ini adalah cara termurah untuk menangkap radius sisipan yang salah, talang yang hilang, atau menara yang tidak dapat mencapai permukaan belakang.
Kesalahpahaman Umum dan Kerugiannya
CAD/CAM adalah tombol tekan. CAM masih memerlukan keputusan tentang stok, peralatan, urutan operasi, dan titik penahanan. Perangkat lunak dapat menghitung jalur; ia tidak dapat memutuskan apakah bagian tersebut akan bergerak ketika chuck terbuka.
Pasca-prosesor apa pun akan berfungsi. Postingan umum dapat menghasilkan kode yang terlihat benar dan berjalan salah. Ketinggian penggantian pahat, orientasi spindel, dan pengurutan cairan pendingin bersifat khusus untuk mesin karena suatu alasan.
Simulasi membuktikan perannya. Simulasi membuktikan gerak, bukan dinamika. Itu tidak akan menampilkan obrolan dari bar yang membosankan atau defleksi dari pengaturan yang lemah.
Mesin termurah adalah suku cadang termurah. Jika mesin berbiaya lebih rendah menambahkan pengaturan kedua, perlengkapan tambahan, atau siklus yang lebih lambat, penghematannya hilang pada tahap penawaran.
Mencocokkan Mesin dengan Pekerjaan
Mesin bubut horizontal dan pusat belok sesuai dengan pekerjaan poros, cakram, dan selongsong di mana bagian tersebut berputar mengelilingi garis tengah yang stabil. Mesin bubut vertikal seringkali lebih cocok untuk komponen berdiameter besar dan panjang pendek karena pengerjaannya lebih stabil dan pemuatannya lebih sederhana. Pusat permesinan vertikal menangani komponen prismatik dengan permukaan, saku, dan pola lubang. Pengaturan CAM harus mengikuti logika yang sama: pilih mesin yang menghilangkan pengaturan paling banyak tanpa membuat bagian tersebut lebih sulit untuk dipegang.
A seri pembubutan dan penggilingan CNC horizontal biasanya mencakup putaran dua sumbu sederhana melalui konfigurasi live-tooling dan subspindle. Kisaran tersebut penting karena bagian yang sama mungkin memerlukan mesin bubut dasar saat ini dan pusat pembubutan tahun depan.
Untuk cincin besar, flensa, dan poros pendek, mesin bubut vertikal satu kolom dapat menyederhanakan pengerjaan dan mengurangi godaan untuk menggantungkan bagian tersebut. Mesin bubut vertikal satu kolom CNC CK5116B adalah salah satu contoh konfigurasi tersebut.
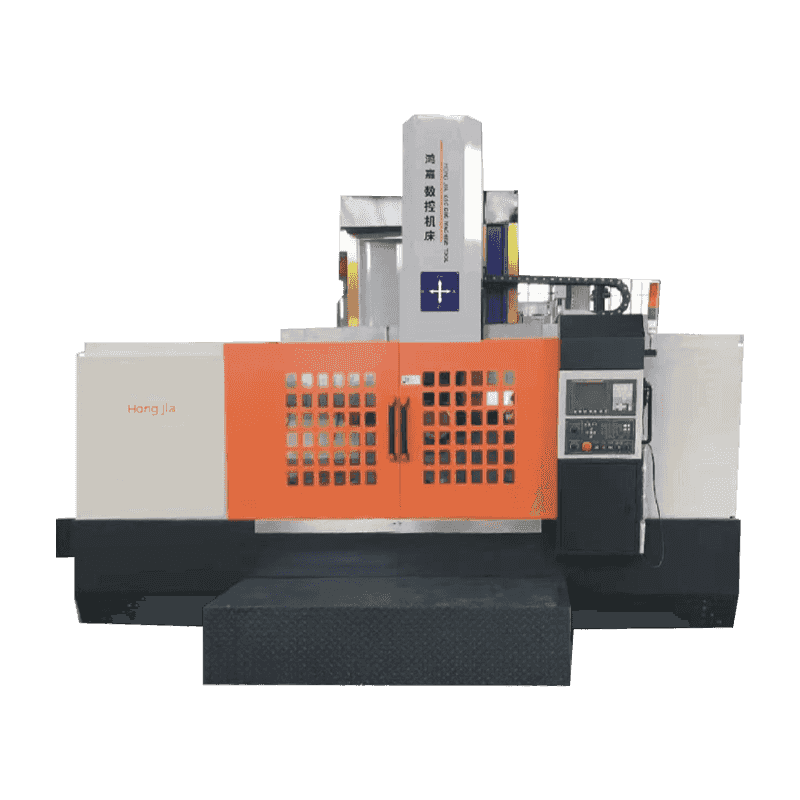
 CK-5116B Siemens 808D Mesin Bubut Vertikal Kolom Tunggal Mesin bubut vertikal satu kolom dengan chuck hidraulik 1400 mm dan diameter tiang pahat maksimal 1600 mm, berguna untuk ring dan flensa besar yang mengutamakan kemudahan pengerjaan. Lihat Produk →
CAD dan CAM bukanlah kategori perangkat lunak untuk dibandingkan dalam daftar fitur. Mereka adalah peralihan antara gambar dan bagian yang dipotong. Bersihkan modelnya, tentukan stok dan workholding dengan jujur, poskan ke mesin sebenarnya, dan perlakukan artikel pertama sebagai pengujian, bukan sebagai produksi. Dengan cara ini, mesin menjadi bagian penawaran yang dapat diprediksi dan bukan variabel yang menentukan apakah pekerjaan menghasilkan uang.
