


Jangan ragu untuk menghubungi saat Anda membutuhkan kami!
 Rumah / Berita / Berita Industri / Mesin Pembubutan dan Penggilingan CNC: Cara Kerja, Manfaat, dan Panduan Pemilihan
Mesin Pembubutan dan Penggilingan CNC: Cara Kerja, Manfaat, dan Panduan Pemilihan
 2026.09.09
 Berita Industri
Sebuah toko pekerjaan mendapat permintaan penawaran untuk 500 poros baja tahan karat. Setiap poros memerlukan diameter luar yang diputar, benang di salah satu ujungnya, dan lubang yang dibor di dekat bahu. Pada mesin bubut dan pusat permesinan yang terpisah, setiap bagian dimuat dua kali dan direferensi ulang dua kali. Pada a Mesin pembubutan dan penggilingan CNC , poros dijepit satu kali; turret berubah dari alat pemutar menjadi bor yang digerakkan, spindel terkunci pada sudut yang benar, dan lubang dipotong sebelum bagian tersebut meninggalkan chuck. Penjepitan tunggal itu adalah keseluruhan kasus bisnis.
Mesin penggilingan bubut hadir untuk menutup kesenjangan lama antara fleksibilitas proses dan akurasi pengaturan. Panduan ini menjelaskan cara kerja kelas mesin, spesifikasi mana yang sebenarnya menentukan apakah suatu model cocok dengan suku cadang Anda, dan apa yang harus diverifikasi sebelum Anda melakukan pemesanan.
Apa yang sebenarnya dilakukan oleh mesin pembubutan dan penggilingan CNC
Dinyatakan secara langsung: ini adalah platform bubut horizontal CNC dengan perkakas langsung yang ditambahkan. Benda kerja masih berputar untuk operasi pembubutan, namun ketika sumbu C mengunci spindel pada posisi sudut yang tepat, perkakas yang digerakkan di turret berputar secara independen dan dapat melakukan penggilingan, pengeboran, ketukan, atau lubang pada fitur penjepitan yang sama. Karena bagian tersebut tidak pernah dicek ulang, setiap fitur mesin mempunyai datum penjepitan yang sama.
Fondasi balik
Tempat tidur, headstock, chuck, dan turret bekerja seperti mesin bubut CNC konvensional: alat pemutar menangani diameter luar, permukaan, alur, ulir, dan lubang internal dengan tingkat penghilangan logam yang tinggi. Lapisan miring memungkinkan serpihan terlepas dari zona pemotongan dan menambah kekakuan struktural, yang terlihat langsung pada permukaan akhir pada lintasan berat.
Kemampuan penggilingan
Perkakas yang digerakkan memberikan kecepatan potong putar pada turret. Dikombinasikan dengan posisi spindel sumbu C, alat berat ini dapat mengerjakan flat, lubang silang, alur pasak, slot, dan lubang di luar pusat yang sebelumnya memerlukan pusat permesinan terpisah. Penambahan inilah yang mengubah mesin bubut proses tunggal menjadi stasiun pemrosesan yang lengkap.
Satu pengaturan, satu referensi
Efek operasional lebih penting daripada detail teknis: Anda menghilangkan kesalahan yang muncul setiap kali suatu bagian dilepas dan direferensikan ulang. Konsentrisitas antara fitur yang diputar dan digiling kemudian dikontrol oleh geometri mesin, bukan oleh penilaian operator, dan bagian pertama dari suatu batch sudah benar dan tidak perlu menunggu pemotongan percobaan.
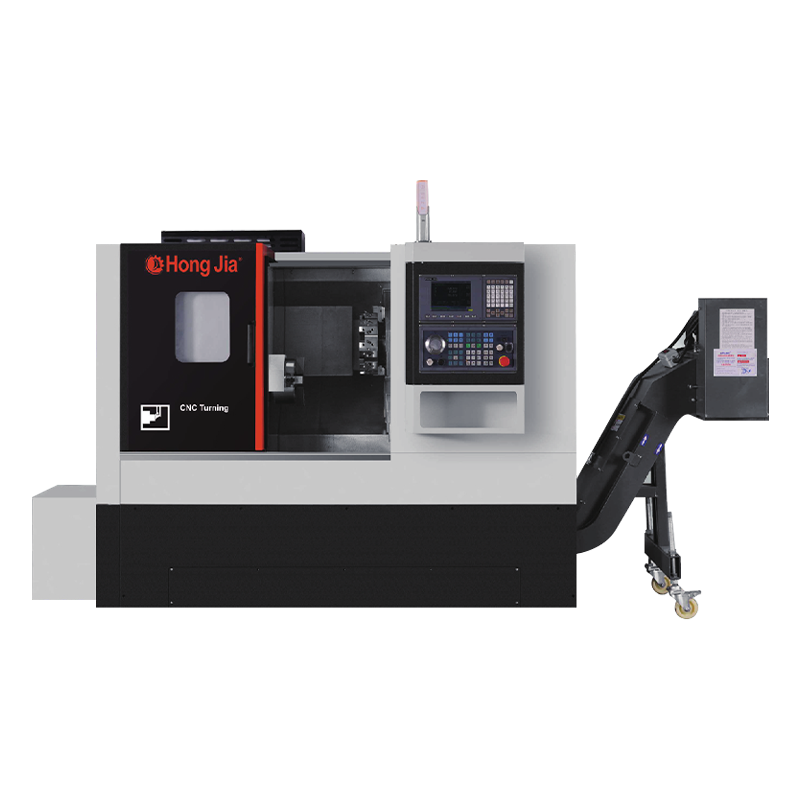
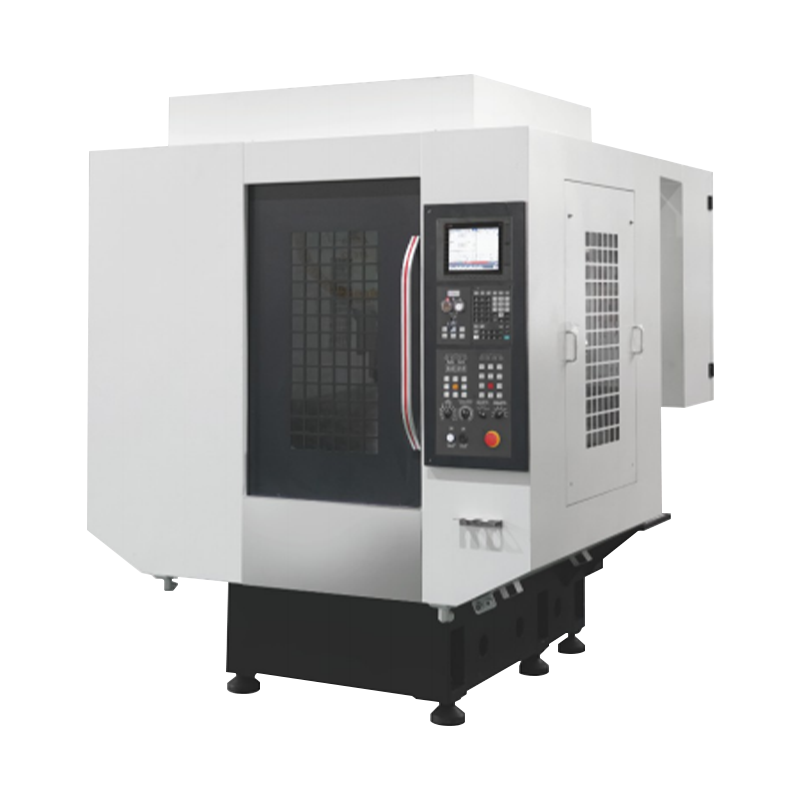
CNC Hongjia Pusat belok horizontal T36P adalah contoh langsung dari kategori ini: urutan perkakas yang direncanakan mencakup pembubutan, pengeboran, dan pengeboran dalam satu siklus program tanpa bagian tersebut berpindah antar mesin.
Enam spesifikasi yang menentukan apakah cocok
Lembar penjualan dapat mencantumkan dua puluh parameter. Dalam praktiknya, enam di antaranya menentukan apakah mesin dapat menahan komponen Anda, memotong material, dan memenuhi toleransi Anda. Bandingkan angka-angka ini terlebih dahulu, sebelum melihat fitur opsional.
| Parameter | Apa artinya | Nilai ukuran sedang yang khas | Mengapa itu penting |
|---|---|---|---|
| Diameter belok maks | Ayunan benda kerja terbesar yang membersihkan aliran alas, perkakas, dan serpihan | 350–500 mm | Bagian bergelang dan rahang khusus memerlukan ruang kepala |
| Panjang belokan | Bagian terpanjang yang dapat didukung mesin antar pusat | 500–1.500mm | Poros yang lebih panjang memerlukan alas yang lebih panjang atau model yang berbeda |
| Kecepatan spindel | Kecepatan putaran maksimum spindel utama | 4.500–6.000 rpm | Finishing berdiameter kecil hanya dapat mencapai kecepatan permukaan yang baik pada rpm tinggi |
| Stasiun alat yang digerakkan | Jumlah posisi turret yang mampu menjalankan alat putar langsung | 8–14 stasiun | Lebih banyak stasiun langsung memungkinkan satu program menyelesaikan lebih banyak operasi |
| resolusi sumbu C | Langkah posisi sudut terkecil dari spindel | 0,001° | Resolusi halus menjaga lubang silang dan datar pada sudut yang tepat |
| Akurasi posisi | Akurasi linier berulang dari sumbu geser | ±0,005–0,01 mm | Secara langsung membatasi toleransi gambar mana yang dapat Anda pegang |
Bagi sebagian besar bengkel kerja, pusat pembubutan horizontal berukuran sedang dengan diameter pembubutan maksimum sekitar 400–500 mm dan panjang pembubutan sekitar satu meter merupakan titik awal yang praktis. Jika komponen Anda berada tepat di dalam dimensi tersebut, pilih rangka yang lebih ringan dan investasikan anggaran yang dihemat untuk perkakas atau otomatisasi.
Pilih konfigurasi dari bagiannya, bukan brosurnya
Bagi hampir setiap pembeli, aturan praktisnya adalah: belilah mesin terkecil yang dapat menampung suku cadang yang Anda jalankan saat ini ditambah sebagian besar suku cadang yang Anda kutip, dengan semua pengoperasian diselesaikan dalam satu penjepitan. Rangka yang lebih besar dari yang diperlukan memerlukan biaya, ruang lantai, dan bahkan kinerja pemotongan pada benda kerja kecil.
1
Ukur amplop aslinya
Diameter putaran maksimum dan jarak tengah harus mencakup bagian terbesar ditambah tinggi rahang dan pendekatan alat. Poros berflensa mengubah persyaratan lebih dari yang disarankan oleh diameter nominalnya, jadi ukurlah blanko yang sudah jadi, bukan dimensi dasar gambar.
2
Cocokkan kekuatan dengan material
Paduan tahan karat, perlakuan panas, dan kekerasan tinggi memerlukan torsi spindel dan kekakuan struktural lebih dari kecepatan tertinggi. Periksa torsi terukur pada kecepatan pengoperasian, bukan pada tenaga kuda puncak, karena angka itulah yang menentukan kinerja roughing sebenarnya.
3
Hitung fitur-fitur yang memerlukan alat yang digerakkan
Lubang silang, datar, alur pasak, slot, dan lubang eksentrik masing-masing memerlukan stasiun langsung dan fungsi sumbu C. Tinggalkan stasiun siaran langsung di menara untuk pekerjaan di masa depan; Perbedaan antara bisa mengutip bagian baru atau menolaknya sering kali terletak pada satu posisi yang didorong.
4
Rencanakan tingkat otomatisasi
Batch bervolume tinggi memerlukan spindel ganda atau pemindahan benda kerja otomatis. Produksi campuran jangka pendek lebih baik dilayani oleh turret standar dengan peralatan yang digerakkan dan pergantian yang cepat. Urutan keputusan lengkap — sampul, bahan, fitur, ukuran batch — dibahas dalam panduan terpisah kami bagaimana memilih mesin bubut dan penggilingan CNC horizontal .
Untuk poros kompleks yang memerlukan pemesinan pada kedua ujungnya, konfigurasi docking otomatis spindel ganda dapat memangkas total waktu siklus secara drastis karena benda kerja berpindah langsung dari satu spindel ke spindel lainnya tanpa pengaturan tambahan. NC106DS Hongjia dibuat berdasarkan prinsip ini.
Harapan akurasi yang realistis
Akurasi adalah hubungan antara fitur mesin, bukan angka pada laporan pengujian. Alasan terkuat untuk memilih mesin penggilingan bubut gabungan adalah konsistensi yang dihasilkan oleh satu penjepitan.
0,01–0,02 mm Runout yang khas antara fitur yang diputar dan digiling pada bagian yang dipegang secara kaku
H7 Toleransi lubang secara rutin dicapai dengan pengeboran halus pada pengaturan yang sama
Ra 0,8–1,6 mikron Permukaan akhir dari pembubutan standar; umpan akhir dapat menurunkannya lebih jauh
Nilai-nilai ini mengasumsikan benda kerja kaku, geometri sisipan yang sesuai, dan mesin dalam kondisi wajar. Mereka tidak akan bertahan pada bagian yang berdinding tipis atau dengan perkakas yang panjang dan dapat dibelokkan: mesin memberikan potensi, namun desain bagian dan proses menentukan hasil akhir.
Mesin gabungan atau rute dua mesin?
Keputusannya sederhana: pilih mesin gabungan ketika komponen Anda berputar tetapi sertakan fitur yang memerlukan penggilingan atau pengeboran. Pekerjaan pembubutan murni bervolume tinggi dan penggilingan prismatik besar tetap lebih baik pada mesin terpisah. Pilihannya bergantung pada tampilan sebagian besar kumpulan Anda sebenarnya.
Pilih pembubutan-penggilingan kapan
- Bagian-bagiannya memiliki lubang bersilangan, datar, alur pasak, atau lubang di luar pusat
- Konsentrisitas antara fitur yang diputar dan digiling ditunjukkan pada gambar
- Ukuran batch bervariasi dan waktu penyiapan adalah hambatan sebenarnya
- Ruang lantai sempit dan satu mesin dapat menggantikan dua mesin
Pilih mesin terpisah kapan
- Proses produksi yang panjang hampir merupakan perputaran murni
- Anda memerlukan amplop penggilingan yang sangat besar untuk bagian prismatik yang besar
- Anda sudah memiliki kapasitas menganggur di kedua sisi
- Penghapusan stok penggilingan yang besar akan membebani menara mesin gabungan
Model mental yang berguna: setiap perubahan pemuatan mesin merupakan sumber kesalahan. Sebuah pusat penggilingan menghilangkan tiga atau empat pemuatan per bagian, dan untuk pekerjaan campuran jangka pendek, setiap pemuatan yang dihilangkan merupakan keuntungan langsung.
Apa yang harus diverifikasi sebelum Anda memesan
Daftar spesifikasi hanya penting jika pabrikan dapat memberikan konfigurasi dan mendukungnya. Ajukan pertanyaan-pertanyaan ini dan tuliskan jawabannya.
- Konfigurasi khusus: dapatkah rentang kecepatan spindel, tata letak turret, sistem pendingin, dan penanganan chip disesuaikan dengan komponen Anda?
- Standar penerimaan: bagaimana mesin diuji terhadap benda kerja Anda sendiri sebelum pengiriman?
- Pengalaman dan keluaran: sudahkah pabrik mengirimkan mesin yang sebanding? Angka-angka perusahaan sendiri menggambarkan pengalaman industri selama lebih dari 20 tahun, produksi tahunan sekitar 1.000 mesin, dan lebih dari 500 instalasi pelanggan.
20 Pengalaman industri selama bertahun-tahun
1.000 Mesin diproduksi per tahun
500 Instalasi pelanggan
Profil pabrikan seperti CNC Hongjia company introduction adalah titik awal yang masuk akal, tetapi bagian uji coba Anda sendiri adalah referensi sebenarnya. Mintalah tes pemotongan dengan benda kerja yang representatif; hasilnya memberi tahu Anda lebih dari brosur mana pun.
Untuk produksi poros dan bushing dalam volume tinggi, NC110DY Hongjia menggunakan konfigurasi produksi tinggi untuk mempersingkat waktu siklus, yang merupakan pilihan tepat untuk dijelajahi ketika jumlah batch mencapai ribuan.
Belilah mesin yang sesuai dengan suku cadang yang Anda miliki saat ini dan sisakan margin untuk suku cadang yang akan Anda kutip besok. Pusat pembubutan dan penggilingan CNC yang tepat melakukan pekerjaan dua mesin tanpa pernah meminta operator untuk menjepit ulang bagian yang baik.
