

Mesin bubut memutar benda kerja sementara alat pemotong masuk ke dalamnya. Mesin penggilingan melakukan hal sebaliknya: pemotong berputar sementara benda kerja tetap terjepit di atas meja. Perbedaan kinematik tunggal tersebut mendorong hampir setiap perbedaan antara kedua jenis mesin tersebut — bentuk yang dihasilkan, pengoperasian yang dilakukan, pengerjaan yang diperlukan, dan cara produksi direncanakan di sekitarnya.
Jika Anda membeli peralatan CNC untuk bengkel mesin atau departemen produksi, perbedaan ini harus menjadi titik awal Anda. Pilih prinsip mesin yang benar dan sisanya — kecepatan spindel, pergerakan sumbu, perkakas, opsi otomatisasi — akan sesuai dengan bagian yang Anda buat. Pilih yang salah dan mesin akan kesulitan dengan suku cadang Anda, tidak peduli seberapa canggih sistem kontrolnya.
Panduan ini menjelaskan perbedaan antara pabrik dan mesin bubut dari sudut pandang praktis di bengkel, termasuk perbandingan utama, aplikasi umum, dan logika pemilihan yang sebenarnya digunakan oleh pembeli peralatan.
Prinsip Kerja: Bagian Mana yang Berputar?
Pada mesin bubut, benda kerja dipasang pada chuck, collet, atau di antara bagian tengah. Spindel memutar bagian dengan kecepatan potong sementara alat pemotong satu titik, yang ditahan di menara atau tiang alat, bergerak sepanjang sumbu X dan Z untuk menghilangkan material. Karena bagian itu sendiri berputar, setiap fitur yang dihasilkan pada mesin bubut standar secara alami konsentris terhadap sumbu spindel. Poros, flensa, tiang berulir, dudukan bantalan, dan katrol semuanya dibuat mengikuti prinsip benda kerja berputar ini.
Pada mesin milling, susunannya terbalik. Benda kerja dijepit ke meja mesin, dan pemotong multi-titik yang berputar bergerak melintasinya dalam beberapa sumbu — biasanya X, Y, dan Z, dengan sumbu putar tambahan pada pusat permesinan yang lebih canggih. Karena benda kerja tidak berputar, pahat dapat mendekatinya dari segala arah dan menghasilkan permukaan datar, celah, kantong, fitur bersudut, dan kontur tiga dimensi yang rumit.
Konsekuensi praktisnya sederhana: mesin bubut menciptakan simetri di sekitar satu sumbu rotasi, sementara pabrik menciptakan fitur yang mengacu pada bidang dan datum. Oleh karena itu, bagian bulat diputar; bagian berbentuk balok atau pelat digiling.
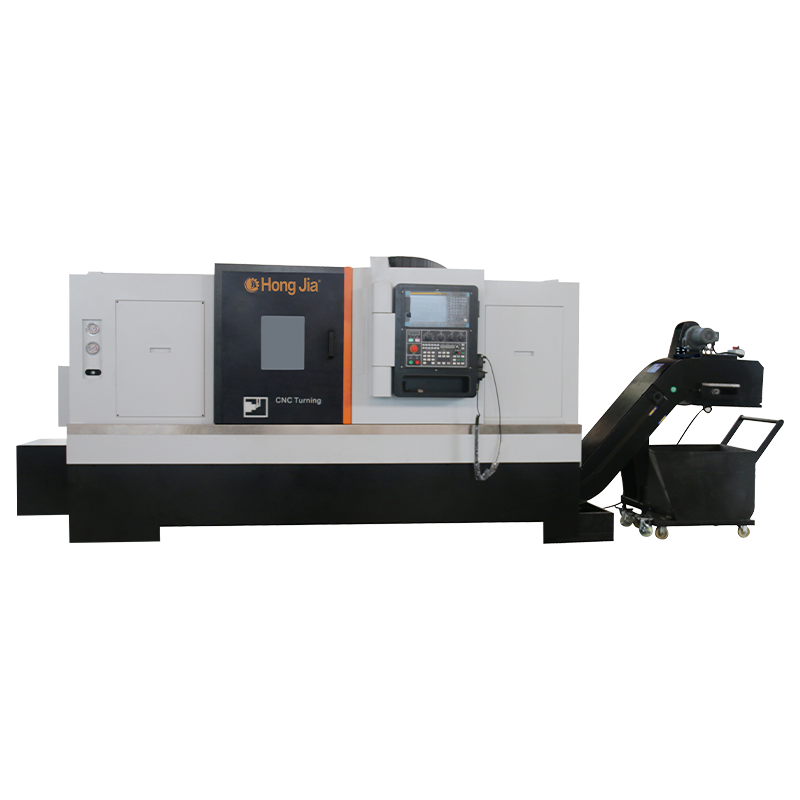
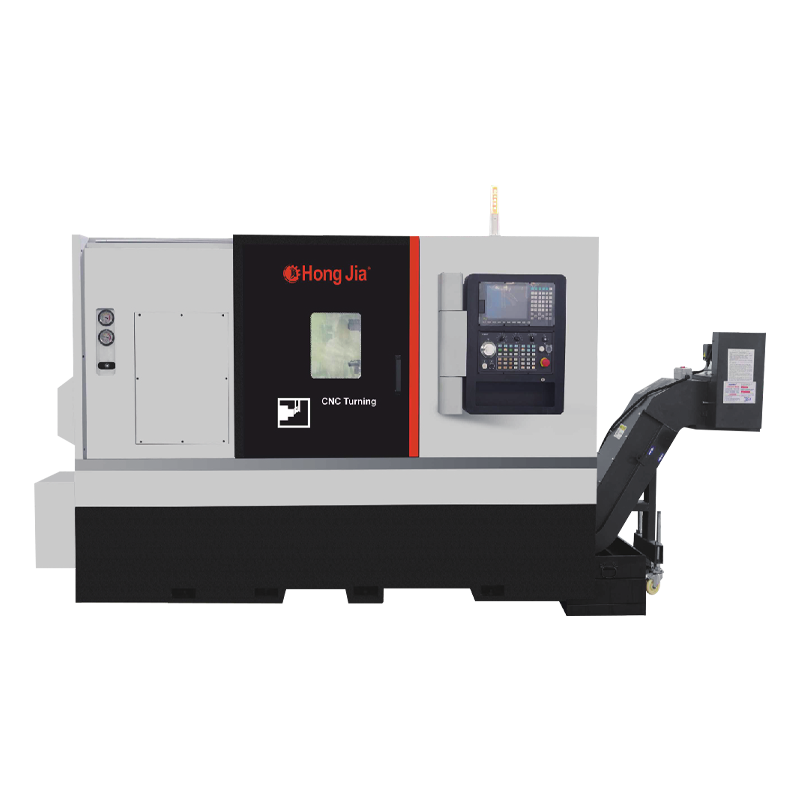
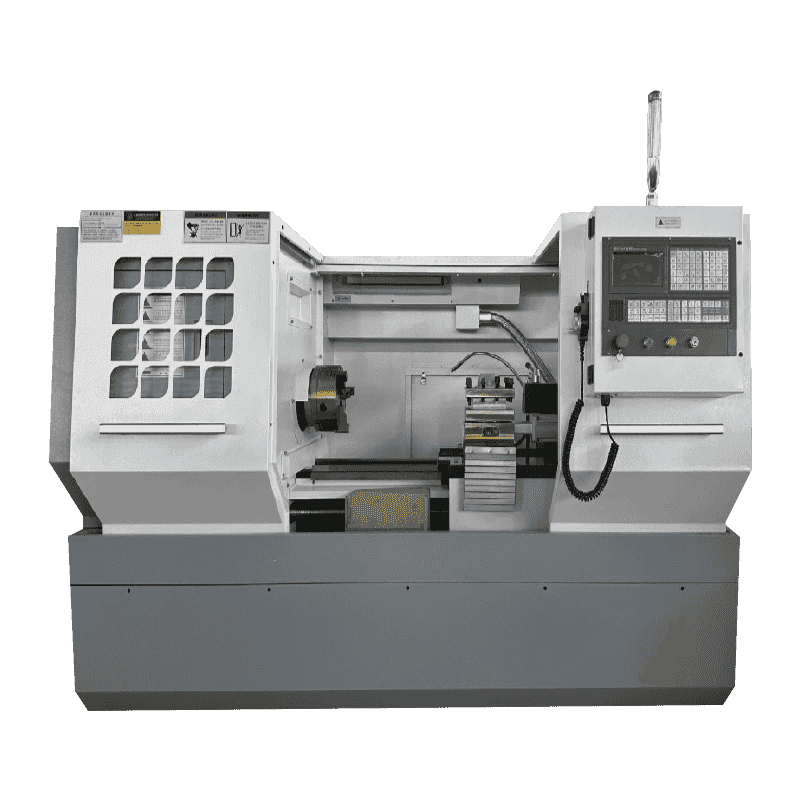 CK6140 Mesin Bubut Horizontal CNC Presisi Tinggi untuk Pemesinan Poros dan Cakram Mesin bubut ini ideal untuk bagian bulat dan simetris seperti poros dan cakram. Akurasi sumbu yang diperiksa dengan laser dan alas cor yang kaku memastikan presisi yang stabil, menjadikannya pilihan praktis saat operasi pembubutan mendominasi alur kerja Anda. Lihat Produk →
Mill vs mesin bubut: Sekilas Perbedaan Utama
Tabel di bawah membandingkan kedua mesin secara berdampingan sehingga kontras operasional mudah untuk dievaluasi.
| Titik Perbandingan | Lathe | Mesin Penggilingan |
|---|---|---|
| Gerakan primer | Benda kerja berputar | Alat pemotong berputar |
| Jenis alat | Alat pemotong satu titik | Pemotong berputar multi titik |
| Geometri bagian yang khas | Bulat dan aksisimetris | Prismatik dengan permukaan datar dan berlubang |
| Operasi umum | Memutar, menghadap, threading, membosankan, grooving | Penggilingan muka, penggilingan akhir, pengeboran, penyadapan, pembentukan kontur |
| Pekerjaan | Chuck, collet, tengah | Wakil mesin, klem, perlengkapan |
| Paling cocok untuk | Poros, busing, katrol, flensa, cincin | Kurung, rumah, cetakan, manifold, pelat |
Bagian Geometri: Komponen Bulat vs Komponen Prismatik
Jika benda kerja mempunyai sumbu rotasi dan dapat ditahan di dalam chuck, maka hampir selalu merupakan pekerjaan bubut. Poros motor, katrol penggerak, bushing, fitting hidrolik, batang berulir, dan batang katup diproduksi secara efisien pada mesin bubut CNC dan pusat belok. Benda kerja yang berputar mempertahankan konsentrisitas yang kuat di antara semua diameter putaran, dan putaran satu titik menghasilkan permukaan akhir yang halus dan konsisten yang sulit ditandingi dengan proses pemotongan lainnya.
Mesin penggilingan mengambil alih ketika suatu bagian terdiri dari permukaan datar, pola lubang yang tepat, slot, sudut, atau rongga tertutup. Rumah kotak roda gigi, dasar mesin, pelat manifold, sisipan cetakan, dan penutup elektronik merupakan benda kerja penggilingan yang umum. Pusat pemesinan vertikal dengan pengubah pahat otomatis dapat melakukan milling pada fitur-fitur tersebut, mengebor dan mengetuk lubang, serta menyelesaikan komponen dalam satu penjepitan, sehingga mengurangi waktu penyetelan dan menghindari akumulasi toleransi.
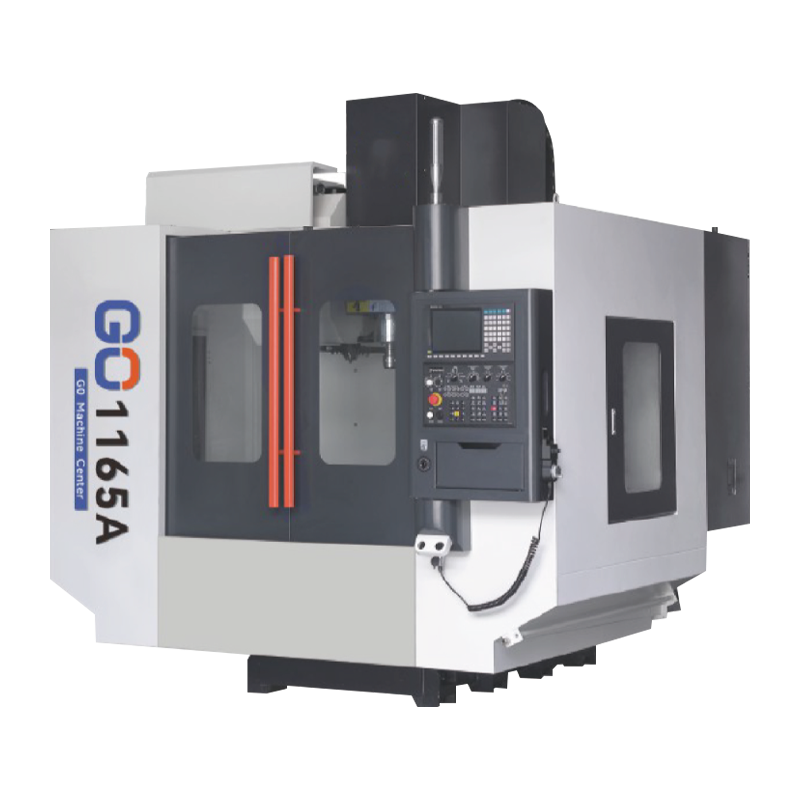
 1165A Pusat Pemesinan Vertikal Tugas Berat Berkecepatan Tinggi Untuk permukaan datar, pola lubang, slot, dan rongga, pusat permesinan ini menawarkan kecepatan dan presisi tinggi. Pengubah alat otomatis dan struktur kakunya mendukung penggilingan, pengeboran, dan penyadapan dalam satu pengaturan, sehingga mengurangi waktu siklus. Lihat Produk →
Beberapa bagian melewati batas. Sebuah poros dengan alur pasak, misalnya, diputar terlebih dahulu untuk mengetahui diameternya dan kemudian dipasang pada gilingan untuk slotnya. Ketika pola ini muncul dalam campuran pesanan Anda, memiliki kedua jenis mesin tersebut menjadi solusi praktis.
Perbedaan Operasi dan Produksi Praktis
Setiap jenis mesin memiliki rentang operasi standarnya sendiri. Mengetahui hal ini membantu Anda mencocokkan peralatan dengan pekerjaan yang Anda tawarkan.
Operasi bubut inti
- Pembubutan — mengerjakan diameter luar benda kerja yang berputar sepanjang benda kerja tersebut
- Menghadapi — menghasilkan permukaan ujung datar yang tegak lurus terhadap sumbu spindel
- Threading — memotong ulir internal atau eksternal dengan alat satu titik
- Membosankan — memperbesar dan menyelesaikan lubang yang ada dengan menggunakan alat satu titik
- Grooving dan parting — memotong ceruk sempit atau memisahkan bagian yang sudah jadi dari batang
Operasi penggilingan inti
- Penggilingan muka — menghasilkan permukaan datar menggunakan permukaan pemotong yang berputar
- Penggilingan akhir — memotong slot, profil, kantong, dan bahu dengan tepi samping pemotong
- Pengeboran — membuat lubang dengan bor putar yang berputar, secara manual atau melalui alat pengubah
- Tapping — memotong ulir internal dengan ketukan mesin yang berputar
- Contouring — menghasilkan profil dua dan tiga dimensi melalui umpan multi-sumbu
Perilaku presisi juga berbeda. Mesin bubut unggul dalam kebulatan dan konsentrisitas karena setiap diameter putaran dihasilkan dari satu putaran bagian. Mesin penggilingan unggul dalam kerataan, kuadrat, dan akurasi posisi lubang, karena fitur-fitur tersebut direferensikan dari cara mesin yang tetap dan bukan dari sumbu spindel yang berputar.
Cara Memilih Antara Pabrik dan Mesin Bubut
Gunakan logika keputusan berikut secara berurutan saat merencanakan daftar peralatan Anda.
- Mulailah dengan geometri bagian. Bagian yang simetris secara rotasi termasuk dalam mesin bubut; sebuah balok, pelat, atau braket dengan permukaan dan lubang yang dikerjakan dengan mesin milik pabrik.
- Identifikasi dimensi kritis. Jika toleransi utama ada pada diameter, ulir, dan permukaan yang tegak lurus terhadap garis tengah, pilihlah mesin bubut. Jika berada pada permukaan datar, berlubang, dan pola lubang, pilih gilingan.
- Pertimbangkan ukuran batch dan waktu siklus. Mesin bubut CNC sangat efisien untuk pembubutan blanko bulat dalam volume tinggi, sedangkan pusat permesinan cocok untuk batch yang menggabungkan beberapa operasi pada permukaan berbeda dalam satu perlengkapan.
- Evaluasi operasi sekunder. Jika sebagian besar komponen memerlukan pembubutan dan penggilingan, rencanakan alur kerja dua mesin atau lihat pusat penggilingan putar.
- Periksa ukuran dan berat benda kerja. Bagian yang berdiameter besar dan pendek seringkali lebih mudah dikerjakan pada mesin bubut vertikal, sedangkan poros panjang lebih baik pada pusat pembubutan horizontal.
Orientasi mesin juga penting. Jika komponen Anda berdiameter besar dan panjangnya pendek, mesin bubut vertikal bisa menjadi pilihan yang lebih cerdas daripada mesin horizontal. Perbandingan kami tentang mesin bubut vertikal vs mesin bubut horizontal menjelaskan keputusan ini dalam istilah praktis.
Saat Anda Membutuhkan Keduanya: Membangun Campuran Mesin yang Seimbang
Dalam praktiknya, bengkel mesin modern jarang memilih antara gilingan dan mesin bubut — bengkel paling serbaguna memasang keduanya. Alur kerja tipikal mengirimkan blanko bulat ke pusat pembubutan horizontal untuk pembubutan diameter luar dan dalam, lalu memindahkan komponen ke pusat pemesinan vertikal untuk penggilingan muka, pengeboran, dan penyadapan fitur pemasangan. Kedua jenis mesin ini saling melengkapi, dan bersama-sama memungkinkan sebuah bengkel untuk mengutip pekerjaan manufaktur yang lebih luas.
Jika Anda baru mengenal proses ini, tinjau dasar-dasarnya terlebih dahulu. Panduan kami untuk Teknologi pembubutan dan penggilingan CNC menguraikan operasi dasar, struktur mesin, dan kategori benda kerja di balik kedua proses.
 Pusat Pembubutan Horisontal NC-106 dengan Kemampuan Penggilingan Pusat pembubutan ini menggabungkan pembubutan dengan pengeboran, pengeboran, dan penggilingan, sehingga mengurangi perpindahan benda kerja. Lapisan cor tugas berat dan kontrol servo menjaga akurasi, sehingga cocok untuk komponen kompleks dalam industri yang menuntut. Lihat Produk →
Intinya
Perbedaan antara gilingan dan mesin bubut terletak pada komponen mana yang melakukan gerakan pemotongan. Bila benda kerja berputar dan pahat relatif tetap, maka disebut mesin bubut. Ketika pemotong berputar dan benda kerja dijepit, itu adalah gilingan. Pilih berdasarkan geometri bagian terlebih dahulu: bagian bulat dan simetris mengarah ke belokan; bagian yang datar, kotak-kotak, atau didominasi lubang mengarah ke penggilingan. Jika campuran produksi Anda mencakup keduanya — situasi umum dalam pemesinan — rencanakan pusat pembubutan dan pusat permesinan untuk bekerja berdampingan, dan cocokkan ukuran, daya, dan konfigurasi masing-masing mesin dengan benda kerja spesifik yang perlu Anda produksi.