


Jangan ragu untuk menghubungi saat Anda membutuhkan kami!
 Rumah / Berita / Berita Industri / Pemesinan Multi-Sumbu: Jenis, Manfaat, dan Cara Memilih Peralatan yang Tepat
Pemesinan Multi-Sumbu: Jenis, Manfaat, dan Cara Memilih Peralatan yang Tepat
 2026.09.23
 Berita Industri
QC baru saja menolak pengecoran manifold batch ketiga karena dua port miring tidak sejajar. Penolakan tersebut adalah saat sebagian besar bengkel mesin mulai membaca tentang pemesinan multi-sumbu. Ketika benda kerja harus dijepit ulang untuk mencapai fitur miring atau melengkung, setiap penyetelan baru akan menyebabkan kembali kesalahan penyelarasan, keausan perlengkapan, dan penilaian operator. Pemesinan multi-sumbu menjaga komponen tetap dalam satu penjepitan dan memungkinkan alat menjangkaunya dari beberapa arah, itulah sebabnya produsen dirgantara dan medis telah menggunakannya selama beberapa dekade. Hasil langsungnya adalah toleransi yang lebih ketat dan waktu tunggu yang lebih singkat; hasil yang lebih besar adalah proses bagian pertama yang benar dan dapat diprediksi. Namun, mesin hanyalah setengah dari solusi: jalur alat CAM, workholding, dan pengalaman pemrogram menentukan apakah sumbu tambahan benar-benar dapat digunakan.
Apa Sebenarnya Arti Pemesinan Multi-Sumbu
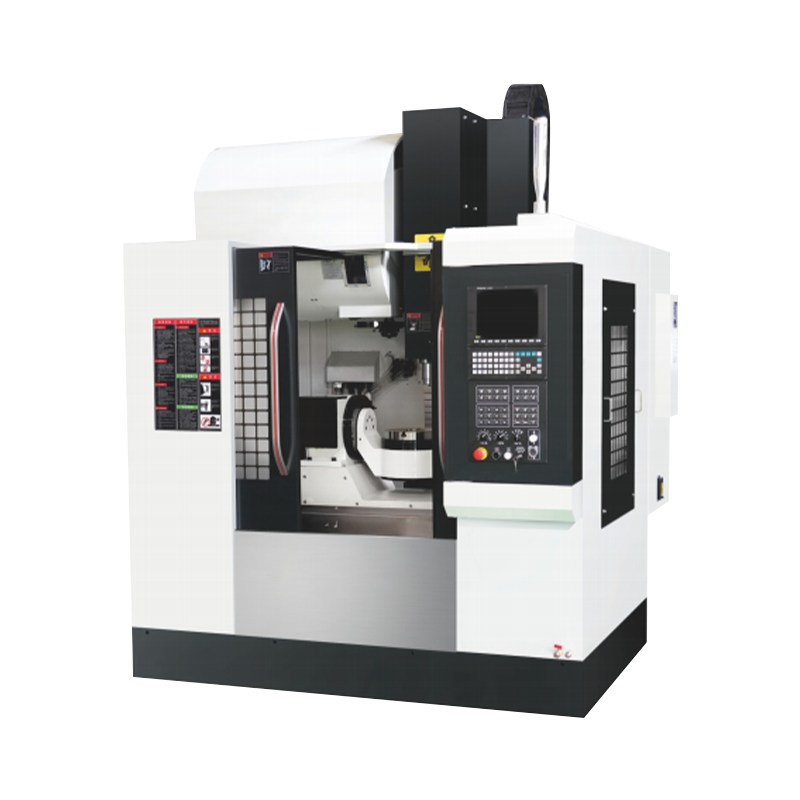
Mesin CNC menggambarkan gerakan dengan sumbu koordinat. Ketiga sumbu linier tersebut adalah X, Y, dan Z. Sumbu putar yang memutari X adalah sumbu A, mengelilingi Y adalah sumbu B, dan mengelilingi Z adalah sumbu C. Ketika sebuah mesin menggabungkan sumbu linier dengan setidaknya satu sumbu putar, mesin tersebut menjadi mesin multi-sumbu. Kebanyakan mesin empat sumbu menggunakan meja putar pada sumbu C; mesin lima sumbu menambahkan kepala spindel yang dapat dimiringkan, meja yang dapat dimiringkan, atau keduanya. Ungkapan 3 2 mengacu pada mesin lima sumbu yang digunakan dalam mode penentuan posisi, dimana sumbu putar bergerak ke suatu sudut dan mengunci, kemudian dipotong dengan cara yang sama seperti mesin tiga sumbu.
Tabel di bawah ini membandingkan konfigurasi yang mendominasi toko kerja dan dampak yang ditimbulkan dari setiap konfigurasi tersebut:
| Konfigurasi | Gerakan | Bagian Khas | Kekuatan Utama | Awas |
|---|---|---|---|---|
| 3 sumbu | X, Y, Z linier | Bagian prismatik sederhana, piring, saku | Biaya terendah, pemrograman sederhana | Fitur miring masih memerlukan pengaturan tambahan |
| 4 sumbu (3 1) | X, Y, Z ditambah satu sumbu putar | Slot melengkung, rumah roda gigi, profil panjang | Gerakan berputar dengan biaya moderat | Panjang bagian dibatasi oleh diameter meja |
| 5 sumbu 3 2 | X, Y, Z ditambah dua sumbu putar | Kurung dengan port miring, dasar cetakan | Mencapai lima sisi dalam satu pengaturan | Tidak memiliki pemotongan lima sumbu secara simultan |
| 5 sumbu secara simultan | X, Y, Z ditambah sumbu putar yang diinterpolasi | Impeler, bilah turbin, bentuk organik | Penyelesaian permukaan dan waktu siklus terbaik | Paling mahal untuk diprogram dan diverifikasi |
| Pusat belokan multi-tugas | Sumbu X, Z, Y, C, spindel kedua | Poros dengan flat giling, lubang silang, eksentrik | Seluruh bagian selesai dalam satu siklus | Membutuhkan alat langsung dan kemampuan sumbu Y |
Bagaimana Pemesinan Multi-Sumbu Mengubah Pemikiran Pengaturan
Menambahkan sumbu tidak hanya menambah gerakan; itu mengubah sistem referensi. Pada mesin 3 sumbu, lubang bersudut dibuat dengan menempatkan benda kerja pada perlengkapan bersudut, sehingga posisi lubang bergantung pada seberapa akurat perlengkapan tersebut dijepit. Pada mesin multi-sumbu, mesin itu sendiri yang memutar bagian atau pahat ke sudut yang diprogram, dan satu-satunya data yang penting adalah posisi putaran yang dikalibrasi. Kesalahan perlengkapan berhenti terakumulasi.
Urutan produksi juga berubah bentuk:
- Modelkan bagian dalam CAD dan ubah menjadi CAM, tentukan setiap fitur dalam satu sistem koordinat.
- Simulasikan program lengkap, termasuk gerakan memutar, jarak bebas dudukan alat, dan pergerakan meja.
- Jepit benda kerja satu kali dan selidiki atau tunjukkan tepi acuannya.
- Jalankan siklusnya; mesin memposisikan sumbu putar secara otomatis di antara pemotongan.
- Periksa fitur yang sudah selesai terhadap sistem koordinat yang sama, karena tidak ada yang dijepit ulang.
Perolehan toleransi berasal dari pelepasan klem. Fitur yang dikerjakan setelah penjepitan ulang ketiga membawa akumulasi kesalahan dari semua pengaturan sebelumnya. Memesinnya dengan penjepitan asli menjaga datum tetap sama, itulah sebabnya bengkel yang memiliki kemampuan pengulangan 0,01 mm akan melihat lebih sedikit komponen bekas bahkan ketika waktu siklus hampir tidak berubah.
Saat Pemesinan Multi-Sumbu Terbayar
Tidak setiap bagian membutuhkan lima sumbu. Kandidat cenderung memiliki beberapa karakteristik yang sama: lubang bersudut, permukaan rel melengkung, dinding cetakan yang dirancang, atau potongan terputus yang memerlukan orientasi alat yang konstan. Lima keluarga bagian di bawah ini adalah kandidat terkuat:
- Bagian struktural dirgantara – braket berdinding tipis, rumah katup, dan alat kelengkapan dengan lubang miring; prototipe dan suku cadang produksi menikmati akurasi satu pengaturan yang sama.
- Komponen cetakan dan cetakan – inti, sisipan, dan elektroda dengan permukaan yang dirancang, dengan lintasan penyelesaian lima sumbu menghindari tanda langkah yang ditinggalkan oleh penjepitan ulang.
- Implan dan instrumen medis – profil titanium melengkung dan lubang sudut majemuk, di mana posisi stabil melindungi geometri sensitif.
- Suku cadang drivetrain otomotif dan sepeda motor – braket penghubung, perangkat keras mesin, dan kotak pedal yang berubah-ubah di antara revisi dan memerlukan penawaran ulang yang cepat.
- Komponen hidrolik dan energi – badan katup dan konektor dengan lubang bor silang yang harus bertemu di tengah material tanpa melayang.
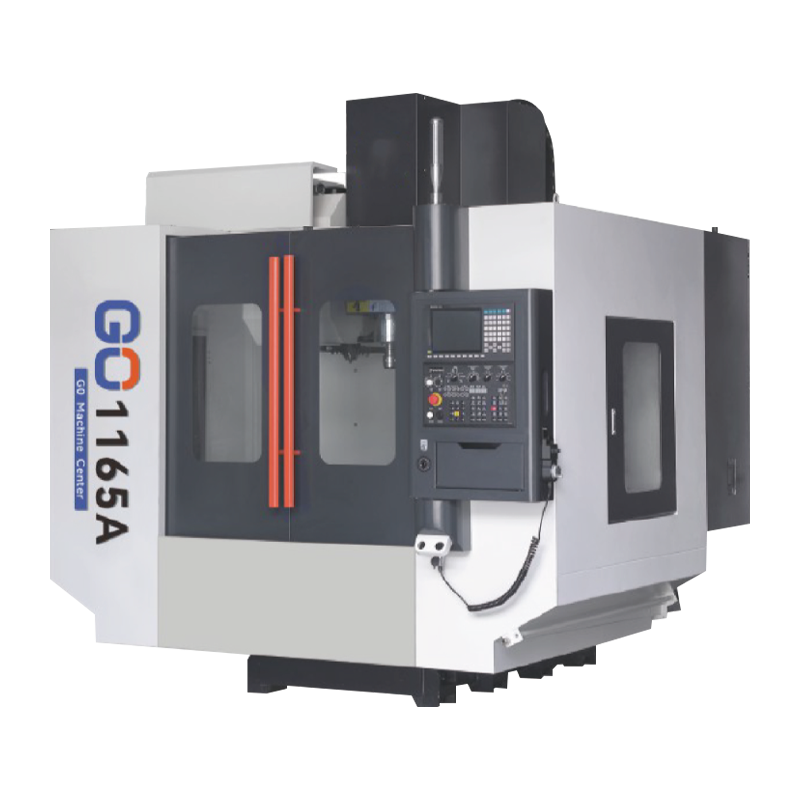
 1165A Pusat Pemesinan Tugas Berat Berkecepatan Tinggi untuk Penggilingan Kaku Pusat permesinan tugas berat ini dilengkapi dengan alas yang lebar, jalur pemandu dengan bentang besar, dan sekrup bola bertekanan tinggi untuk menjaga kekakuan selama penggilingan meja putar, menjadikannya pilihan tepat ketika perkakas panjang memerlukan pemotongan yang stabil. Lihat Produk →
Di sisi milling, kekakuan menentukan apakah meja putar memberikan akurasi terukurnya. VMC yang ringan dapat melentur ketika perkakas panjang digantung di atas alat putar; pusat permesinan tugas berat dengan spindel berkecepatan tinggi, seperti 1165A, menyerap beban tersebut dan menjaga titik pahat tetap stabil saat meja dimiringkan dan diputar.
Pembubutan Multi-Sumbu: Tempat Pusat Permesinan dan Mesin Bubut Berkumpul
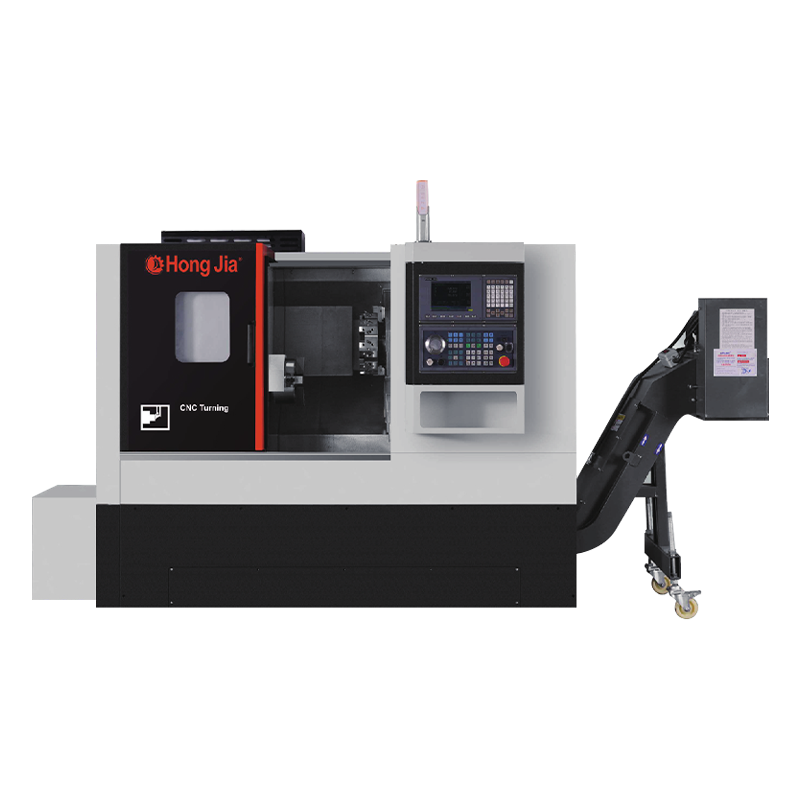
Sebagian besar artikel pengantar tentang pemesinan multi-sumbu membahas tentang pusat penggilingan, namun pengurangan penyetelan terbesar sering kali terjadi pada sisi pembubutan. Pusat belok multi-sumbu modern menambahkan sumbu C pada poros utama, sumbu Y pada menara, dan sering kali poros kedua. Sebuah poros yang dulunya memerlukan tiga operasi, chucking, transfer sub-spindel, dan kemudian pusat penggilingan terpisah, kini dapat diselesaikan dalam satu siklus.
 Pusat Pemutaran Docking Otomatis Spindel Ganda NC-106DS Dengan perpindahan benda kerja otomatis antara spindel utama dan sub-spindel, bagian tengah ini menyelesaikan kedua ujung poros dalam satu siklus, mengurangi kesalahan penjepitan dan mendukung pembubutan, pengeboran, pengeboran, penggilingan, dan penyadapan untuk bagian-bagian yang rumit. Lihat Produk →
Desain spindel ganda membawa hal ini lebih jauh. Dalam pengaturan docking otomatis, bagian berpindah dari spindel utama ke sub-spindel tanpa menghentikan program. Kedua ujung poros dikerjakan dalam siklus yang sama, sehingga fitur operasi kedua mengacu pada datum operasi pertama, bukan penjepitan baru. Itu sebabnya a solusi docking otomatis spindel ganda telah menjadi jawaban standar untuk poros kompleks dengan fitur di kedua ujungnya.
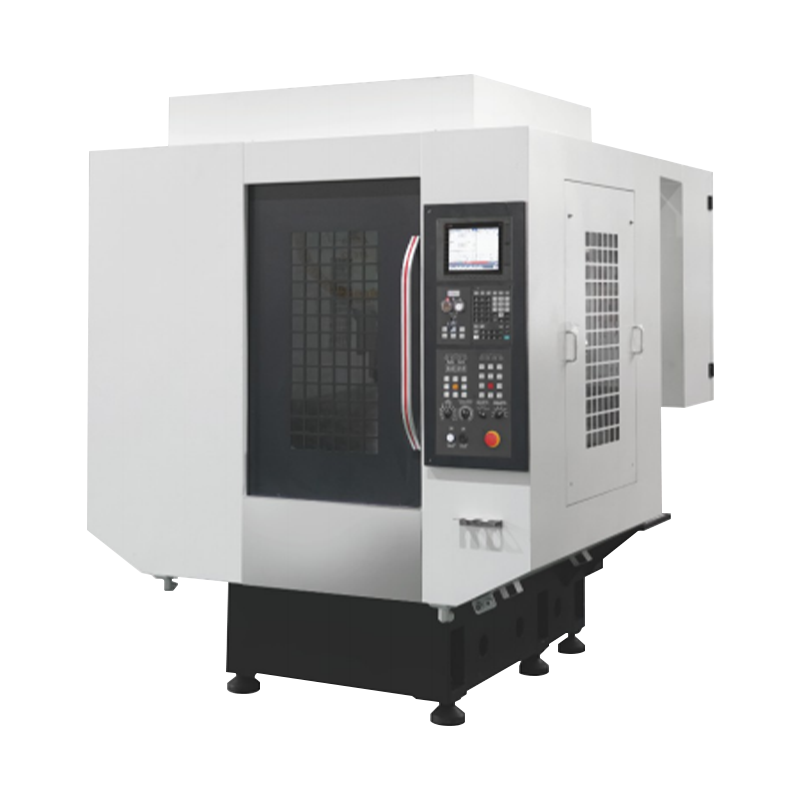
 Pusat Pembubutan Multi-Fungsi T36P dengan Pengeboran dan Pengeboran Mesin ini menggabungkan pembubutan dengan pengeboran dan pengeboran dalam satu pengaturan, menggunakan struktur kaku untuk pemotongan berat. Spindel terintegrasi dan tangki pendingin yang dapat dilepas sesuai dengan suku cadang produksi tinggi yang memerlukan lubang silang atau fitur eksentrik. Lihat Produk →
Logika yang sama berlaku untuk lubang, slot, dan flat. Pusat pembubutan dengan kemampuan pengeboran dan pengeboran, seperti T36P, menggabungkan diameter putaran dengan pengeboran lubang silang, penggilingan slot, dan pengeboran eksentrik. Bagian tersebut tetap terjepit saat turret mengindeks di antara pengoperasian, sehingga hubungan antara diameter putaran dan lubang yang dibor dikontrol oleh mesin, bukan oleh pengaturan sekunder.
Yang Perlu Diperhatikan Sebelum Membeli Mesin Multi-Axis
Mesin dengan sumbu lebih banyak tidak secara otomatis meningkatkan bengkel. Lima pemeriksaan ini mencegah kesalahan pembelian yang paling umum:
| Periksa | Mengapa Itu Penting |
|---|---|
| Pasca-prosesor CAM | Mesin multi-sumbu tidak ada gunanya tanpa pasca-prosesor yang terverifikasi; ujilah pada kontrol sebenarnya sebelum Anda menandatanganinya. |
| Akurasi sumbu putar | Tabel roda gigi cacing menunjukkan reaksi balik dan tabel penggerak langsung lebih mahal; mintalah angka reaksi dan akurasi posisi yang dinyatakan. |
| Kontrol dan simulasi | Siklus lima sumbu memerlukan pandangan ke depan dan penghindaran tabrakan dengan kecepatan tinggi; operator membutuhkan alat ini untuk bekerja dengan aman. |
| Anggaran perlengkapan dan perkakas | Meja putar, pelat dasar, dan klem khusus menambah porsi yang signifikan pada harga alat berat; sertakan mereka dalam ROI Anda. |
| Pelatihan dan layanan | Pemrograman multi-sumbu adalah keterampilan tersendiri; konfirmasikan bahwa pemasok dapat melatih pemrogram Anda dan menyediakan diagnostik jarak jauh. |
Bagi banyak tempat kerja, langkah pertama yang paling praktis dalam pekerjaan multi-sumbu adalah a pusat belok horizontal dengan perkakas hidup, karena poros, flensa, dan spindel biasanya memerlukan fitur penggilingan dan pengeboran sudut yang dapat dijangkau oleh pusat belok dalam satu penjepitan.
Realitas Produksi: Apa yang Tidak Dipecahkan oleh Multi-Axis
Pemesinan multi-sumbu layak mendapatkan reputasinya, namun juga menghadirkan kendala yang muncul setelah pemasangan. Lima kejutan paling umum adalah:
- Waktu CAM berpindah ke kantor – jalur alat simultan membutuhkan waktu lebih lama untuk dibuat dan diverifikasi dibandingkan program tiga sumbu yang digantikannya.
- Waktu siklus dapat meningkat – satu mesin yang melakukan pekerjaan yang sebelumnya tersebar di tiga spindel berarti mesin menganggur sementara alat mengindeks dan memindahkan bagian.
- Risiko tabrakan lebih tinggi – meja putar dan dudukan perkakas yang panjang mengurangi jarak bebas, sehingga simulasi bersifat wajib, bukan opsional.
- Selubung kerja menyusut – meja putar mengangkat bagian tersebut, dan komponen yang tinggi dapat mengenai hidung spindel sebelum meja tersebut menyelesaikan perjalanannya.
- Perubahan keterampilan operator – rutinitas probing, pengaturan pahat, dan inspeksi dalam proses lebih penting dibandingkan pengalaman pemesinan konvensional.
Pendekatan praktisnya adalah dengan mengarahkan pekerjaan multi-sumbu ke mesin-mesin di mana biaya sumbu dapat dibenarkan, dan mempertahankan bagian-bagian prismatik sederhana pada peralatan tiga-sumbu sederhana. Toko yang mengelola campuran tersebut sengaja mendapatkan keuntungan terbaik untuk kedua jenis mesin tersebut.
Latihan yang berguna: ambil tiga bagian yang paling merepotkan di toko, hitung pengaturan yang mereka perlukan saat ini, dan hargai bagian yang sama dengan penawaran empat sumbu dan lima sumbu. Jika jumlah penyiapan turun dari empat menjadi satu, kasus bisnis akan terbentuk dengan sendirinya. Dari sana, pertanyaan spesifikasi menjadi lebih sederhana: berapa kapasitas putar, berapa kecepatan spindel, dan pasca-prosesor CAM yang mana. Pemesinan multi-sumbu bukanlah kategori manufaktur yang terpisah; ini hanyalah jawaban normal untuk bagian-bagian yang menolak untuk diselesaikan dalam satu penjepitan persegi.
